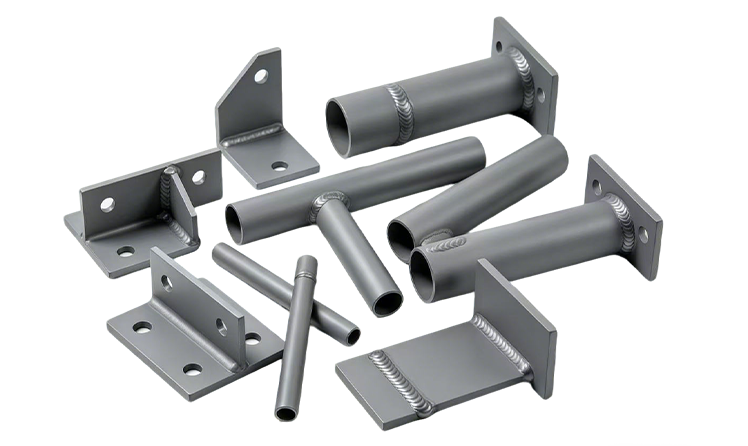
Kontakt Professioneller Hersteller von Präzisionsmetallschweißteilen
Tausende von Fertigungsunternehmen auf der ganzen Welt vertrauen darauf
Acoustic Products for Better Spaces
Explore practical acoustic materials for walls, ceilings, interiors and sound control.
Prototyping
Produktion
- Sofortige Angebotserstellung mit kostenloser Konstruktionsanalyse
- 100+ Kombinationen von Materialien und Oberflächenbehandlungen
• Schnelle Lieferung von hochwertigen Prototypen und Endprodukten – schon innerhalb von 3 Tagen.
- Volumenpreise, die Ihrem Budget entsprechen
- Umfassende Qualitätskontrolle und Dokumentation in jeder Phase
- Vollständiges Programmmanagement durch unser Expertenteam
featured products
Our Customization
APPLICATION
Space · Installation
OPTIONS
Size·Color
ShapeFinish
REQUIREMENTS
Quantity ·Specifications · OEM
QUOTE
Get Your Proposal
[GET A QUOTE]
Space .Installation
Size·Color ShapeFinish
Quantity ·Specifications · OEM
Get Your Proposal
Featured Acoustic Products
PET-Akustikpaneele
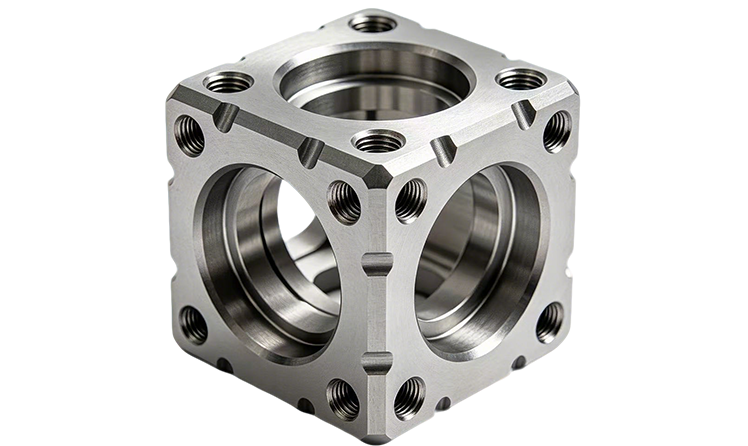
Vielseitige Legierung mit ausgewogener Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Verfügbare Sorten: 6061, 7075, 5052, 2024-T8510.
CNC-Tipp:
Standard-Eckradien verringern den Werkzeugverschleiß. Vermeiden Sie nach Möglichkeit das Schweißen von 7075.
Akustikpaneele aus Holzlamellen
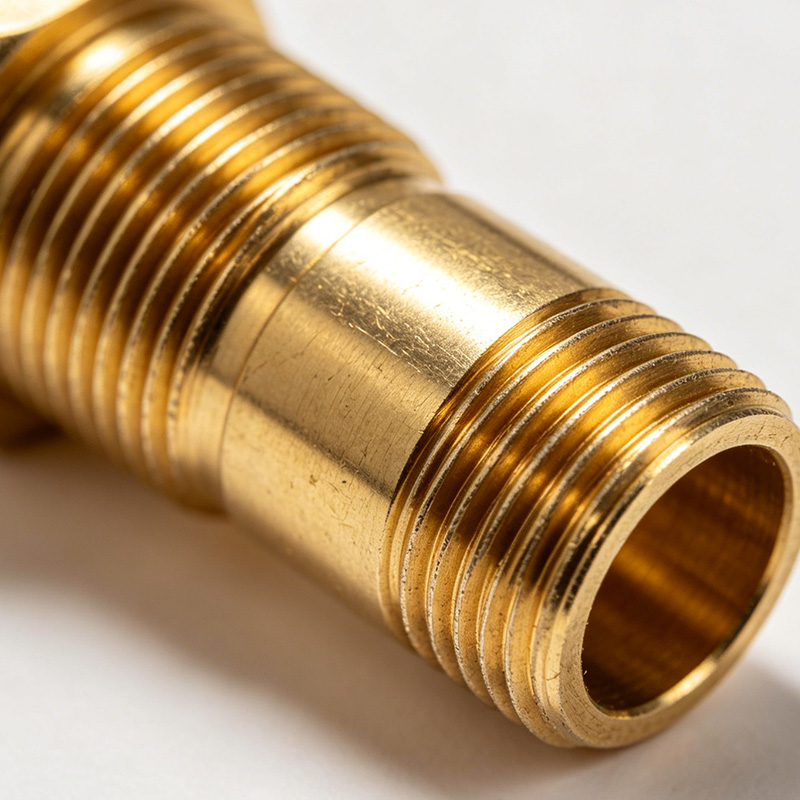
Frei zerspanbares Messing mit hoher Zugfestigkeit, natürlicher Korrosionsbeständigkeit und guter Dehnbarkeit. Verfügbare Sorten: C360, C260.
CNC-Tipp:
C360 ist ideal für das Drehen mit hohen Stückzahlen und gutem Spanbruch; C260 erfordert effektive Spanbrecher und Hochdruck-Kühlmittel.
Akustikpaneele aus genutetem Holz
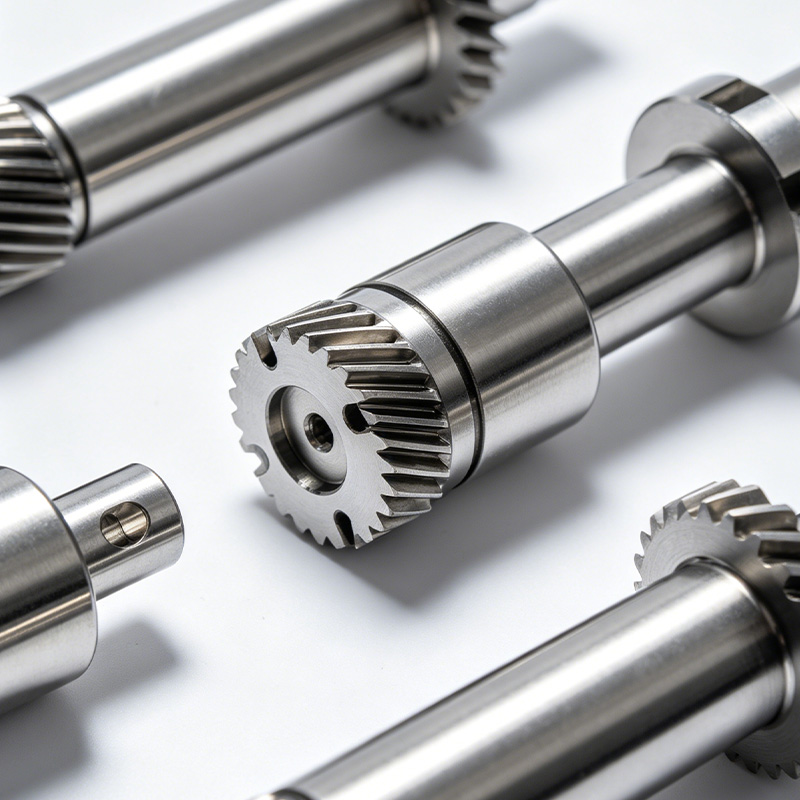
Ausgezeichnete Korrosionsbeständigkeit, Verformbarkeit und Festigkeit. Verfügbare Sorten: 304/L, 316/L, 17-4 PH.
CNC-Tipp:
Verwenden Sie scharfe Werkzeuge und konstante Vorschubgeschwindigkeiten, um Kaltverfestigung zu vermeiden. Reduzieren Sie bei 316/L die Schnittgeschwindigkeit, um die Wärmeentwicklung zu kontrollieren. Bearbeiten Sie 17-4 PH vor der Wärmebehandlung im geglühten Zustand.
Ceiling Baffles
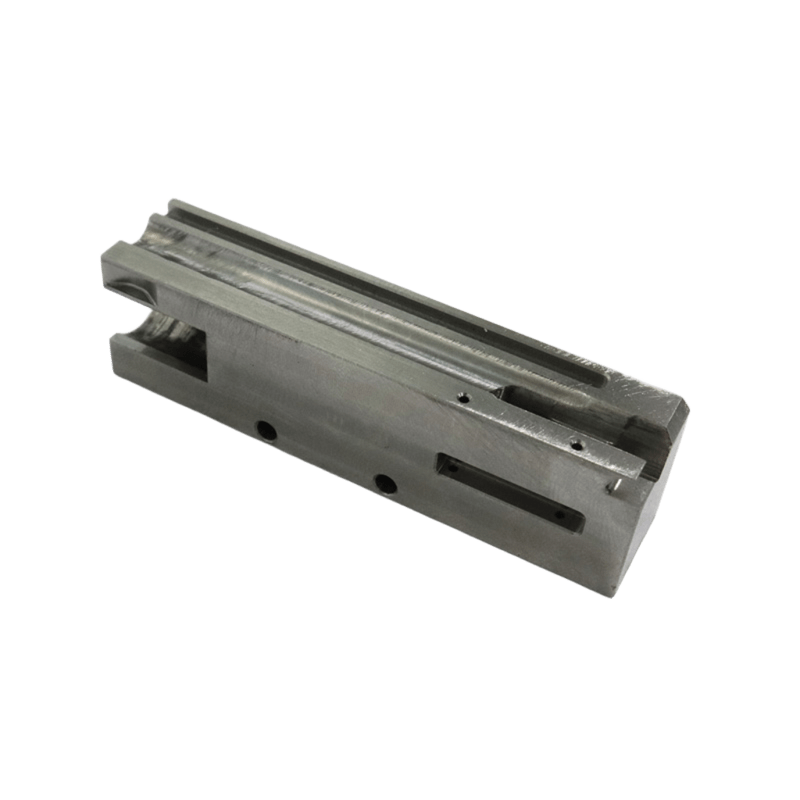
Gute Schweißbarkeit, Umformbarkeit und Festigkeit. Verfügbare Sorten: Unlegierter Stahl 1018, Legierter Stahl 4140.
CNC-Tipp:
Unlegierter Stahl muss unmittelbar nach der Bearbeitung beschichtet werden, um Rost zu verhindern. Bei legiertem Stahl ist eine starre Werkzeuganordnung zu verwenden, um die Schnittkräfte zu bewältigen.
Acoustic Screens
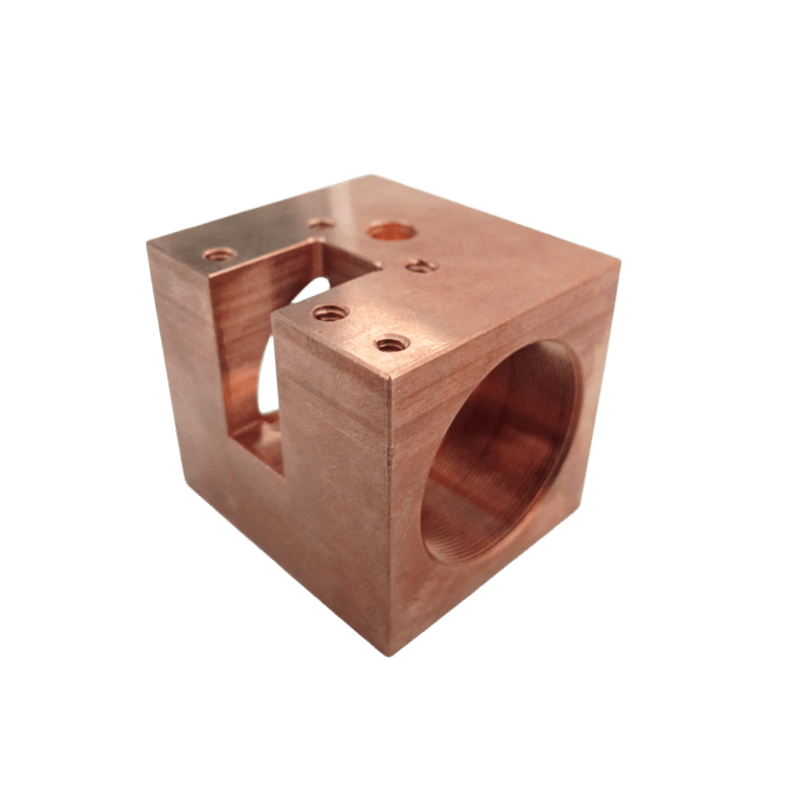
Außergewöhnliche thermische und elektrische Leitfähigkeit. Verfügbare Qualitäten: C110, C101.
CNC-Tipp:
Verwenden Sie scharfe, polierte Werkzeuge mit hohem Spanwinkel, um Grate zu vermeiden. Hochreine Sorten sind teurer und sollten nur bei Bedarf verwendet werden.
Fabric Wrapped Panels
Ti-6Al-4V bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht und eine hohe Korrosionsbeständigkeit.
CNC-Tipp:
Erfordert niedrige Schnittgeschwindigkeiten und einen hohen Kühlmittelfluss, um Hitzestau und Brandgefahr zu vermeiden.
Hier werden nur gängige Materialien gezeigt. Wir bieten viele weitere Spezialoptionen an. Kontaktieren Sie uns falls Sie nicht sehen, was Sie benötigen.
Flow Wing Metalloberflächenveredelungsdienstleistungen
Ausführung Spezifikation
Materialien
Technische Beschreibung & Kosten
Wie bearbeitet
Metalle und Kunststoffe
Rohbearbeitung direkt von der CNC. Die wirtschaftlichste Wahl mit engsten Toleranzen. Sichtbare Werkzeugspuren vorhanden.
Reibungslose Bearbeitung
Metalle und Kunststoffe
Bearbeitung bei niedrigeren Vorschubgeschwindigkeiten. Weniger sichtbare Werkzeugspuren, bessere Dichtungseigenschaften und geringere Reibung.
Polieren
Alle Materialien
Glätten zum Entfernen von Werkzeugspuren. Unverzichtbar für optische Teile, Formen oder zur Verringerung der Reibung.
Sandstrahlen
Metalle, Kunststoffe
Bombardiert mit Glasperlen für ein gleichmäßiges, mattes Finish. Verbirgt Werkzeugspuren. Hinweis: Beeinflusst die Abmessungen.
Getrommelt
Metalle, Kunststoffe
Batch-Prozess mit vibrierenden Medien. Entfernt scharfe Kanten (Entgraten) und glättet die Geometrie.
Eloxierung Typ II (matt)
Aluminium
Korrosionsbeständige Oxidschicht. Die matte Oberfläche wird durch Perlstrahlen vor dem Eloxieren erzielt. Nicht leitend.
Eloxierung Typ II (glänzend)
Aluminium
Standard-Eloxierung Typ II auf einer polierten/glatten Oberfläche. Lebendiges, glänzendes Aussehen.
Eloxierung Typ III (Hartbeschichtung)
Aluminium
Dicke, dichte Oxidschicht (25-50μm). Extreme Verschleißfestigkeit (60-70 HRC). Begrenzte Farboptionen (dunkel).
Pulverbeschichtet
Alle Metalle
Trockenes, durch Hitze geschmolzenes Pulver. Starke, dicke Kunststoffhaut (~80μm). Überlegene Haltbarkeit gegenüber Nasslack.
Black Oxide
Stahl, Rostfrei
Konversionsbeschichtung. Blendfrei, leichte Korrosionsbeständigkeit (benötigt Öl). Vernachlässigbare Dickenänderung.
Chromat (Alodine)
Aluminium
Korrosionsschutz für Aluminium, der elektrisch leitfähig bleibt. Hervorragende Lackiergrundierung. Kostengünstig.
Beschichtung
Alle Metalle
Abscheidung von Metall (Nickel, Zink, Chrom) zur Verbesserung der Lötbarkeit, Härte oder Korrosionsbeständigkeit.
DLC-Beschichtung
Stahl, Titan
Diamantähnlicher Kohlenstoff. Extrem hart, geringe Reibung. Wird in Motoren, Werkzeugen und Luxusuhren verwendet.
Spezialisierte Industrien
Luft- und Raumfahrt & Luftfahrt
Medizinische
Automobilindustrie
Robotik und Automatisierung
Why TYLD Acoustic?
Broad Product Selection
Flexible Customization
Practical Project Support
Qualitätssicherung
Ausgezeichneter Kundenservice
Schnelle Durchlaufzeit
Leitfaden für präzises Edelstahlschweißen
• Anpassung an die Schweißeigenschaften von Edelstahl
Vermeiden Sie Konstruktionsmerkmale, die Wärme stauen und zu Verformungen führen; diese verursachen Oxidationsverfärbungen, verringern die Korrosionsbeständigkeit und erfordern Nacharbeiten. Verwenden Sie sanfte Übergänge anstelle scharfer Ecken.
• Gleichmäßige Wandstärke einhalten
Bei Schweißkonstruktionen ist auf eine gleichmäßige Wandstärke zu achten; ungleichmäßige Wandstärken führen beim Hochtemperaturschweißen zu ungleichmäßiger Wärmeverteilung, Verformungen und mangelnder Maßgenauigkeit.
• Anpassung der Verbindungskonstruktion an die Schweißprozesse
Die Schweißverbindungen müssen mit Standard-TIG/MIG-Verfahren kompatibel sein; bei nicht übereinstimmenden Geometrien sind kundenspezifische Vorrichtungen oder Mehrlagenschweißungen erforderlich, was die Produktionskosten und die Zykluszeit erhöht.
• Praktische Toleranzen für Schweißteile festlegen
Enge Toleranzen sollten nur für kritische Funktionsflächen festgelegt werden; zu enge Toleranzen erhöhen den Prüfaufwand und die Fertigungskosten erheblich. Unser ISO-zertifiziertes Verfahren gewährleistet zuverlässige Qualität.