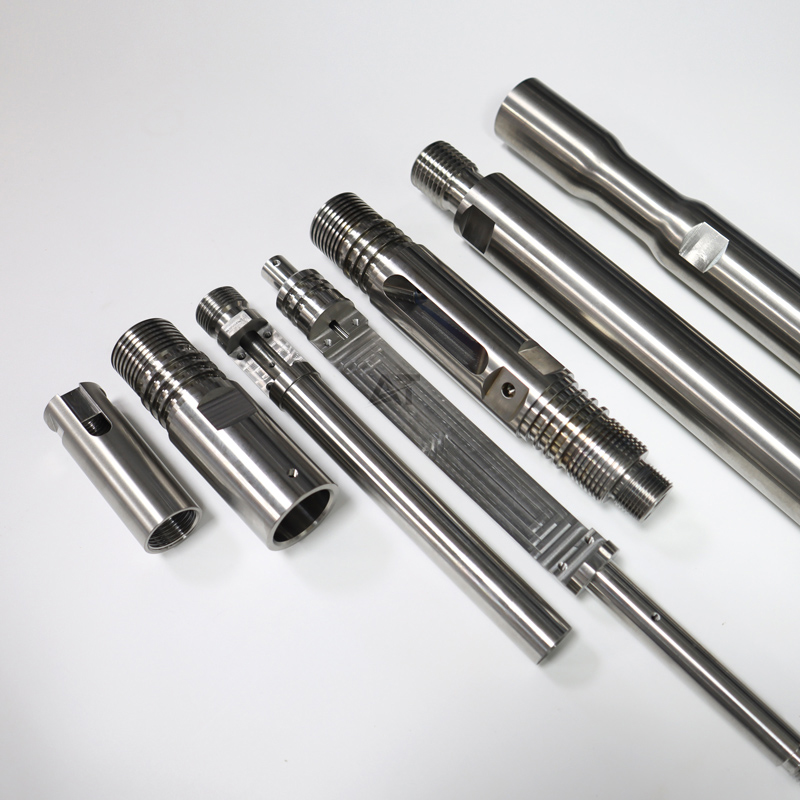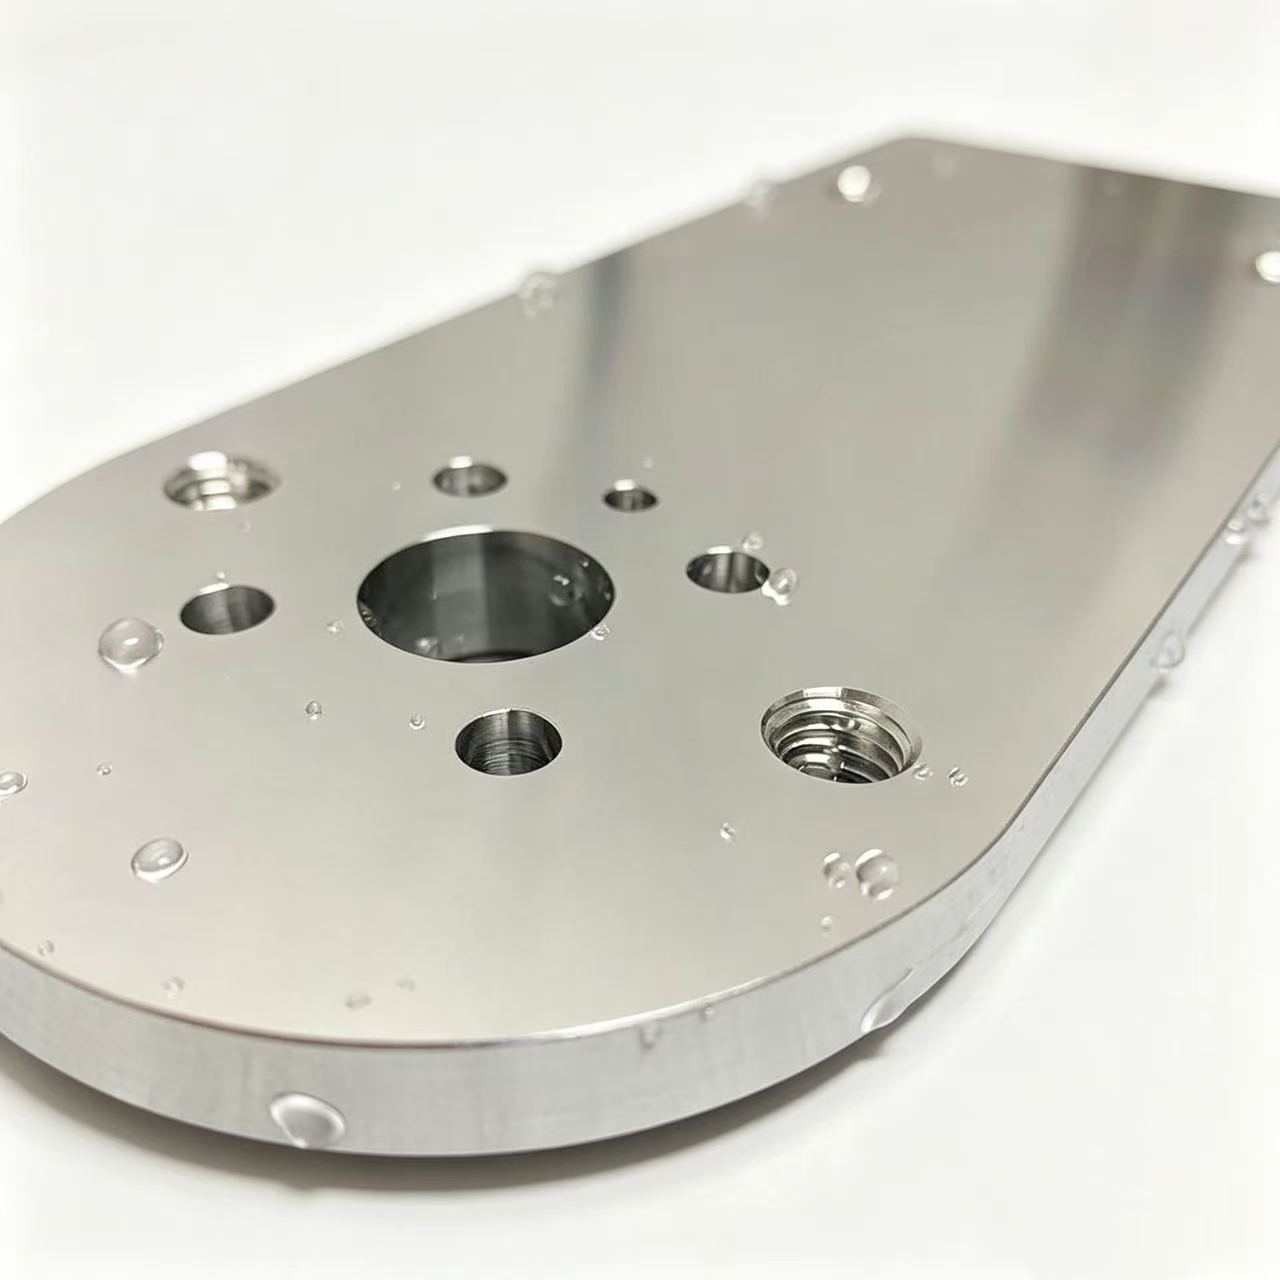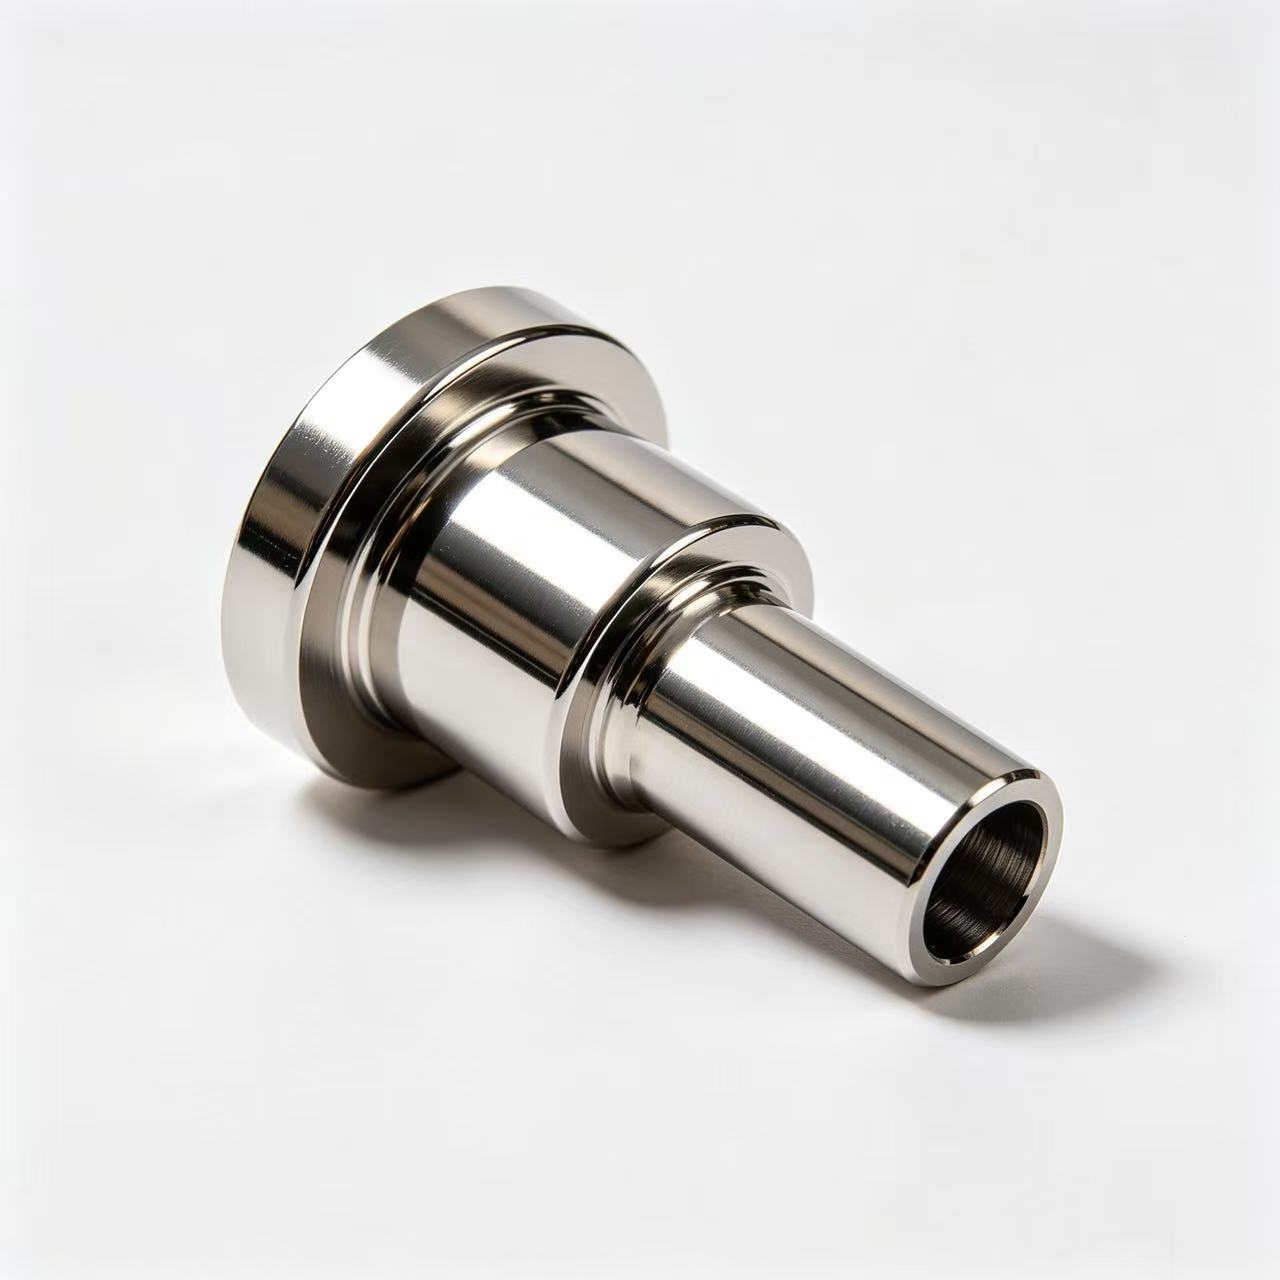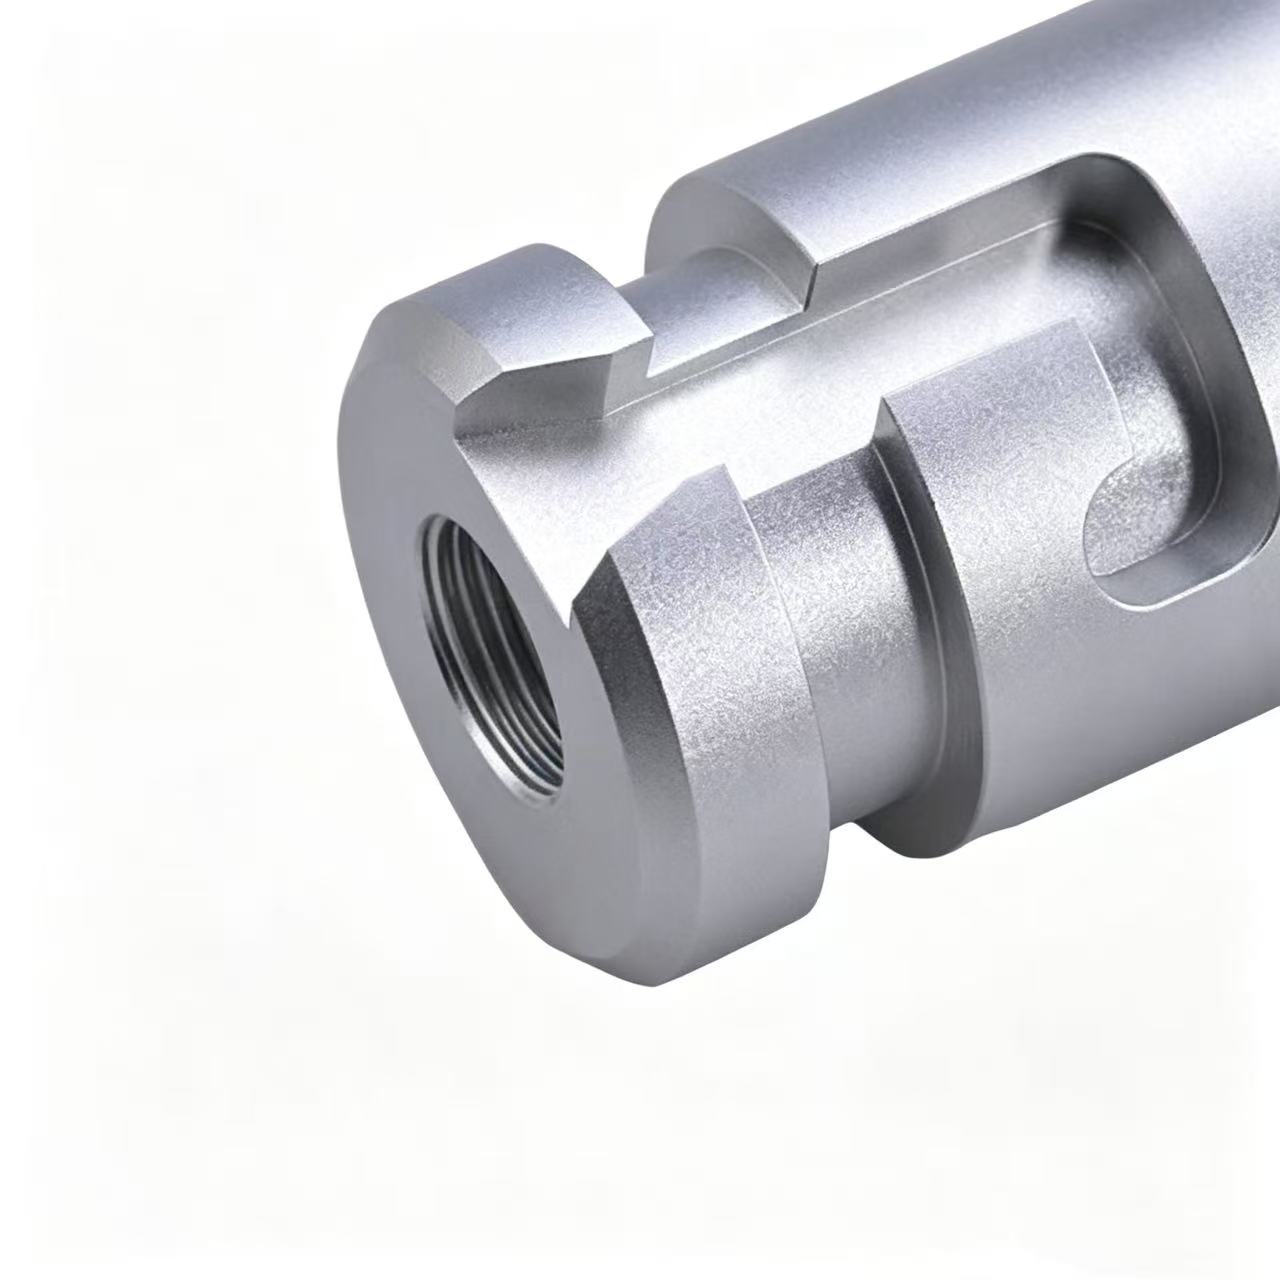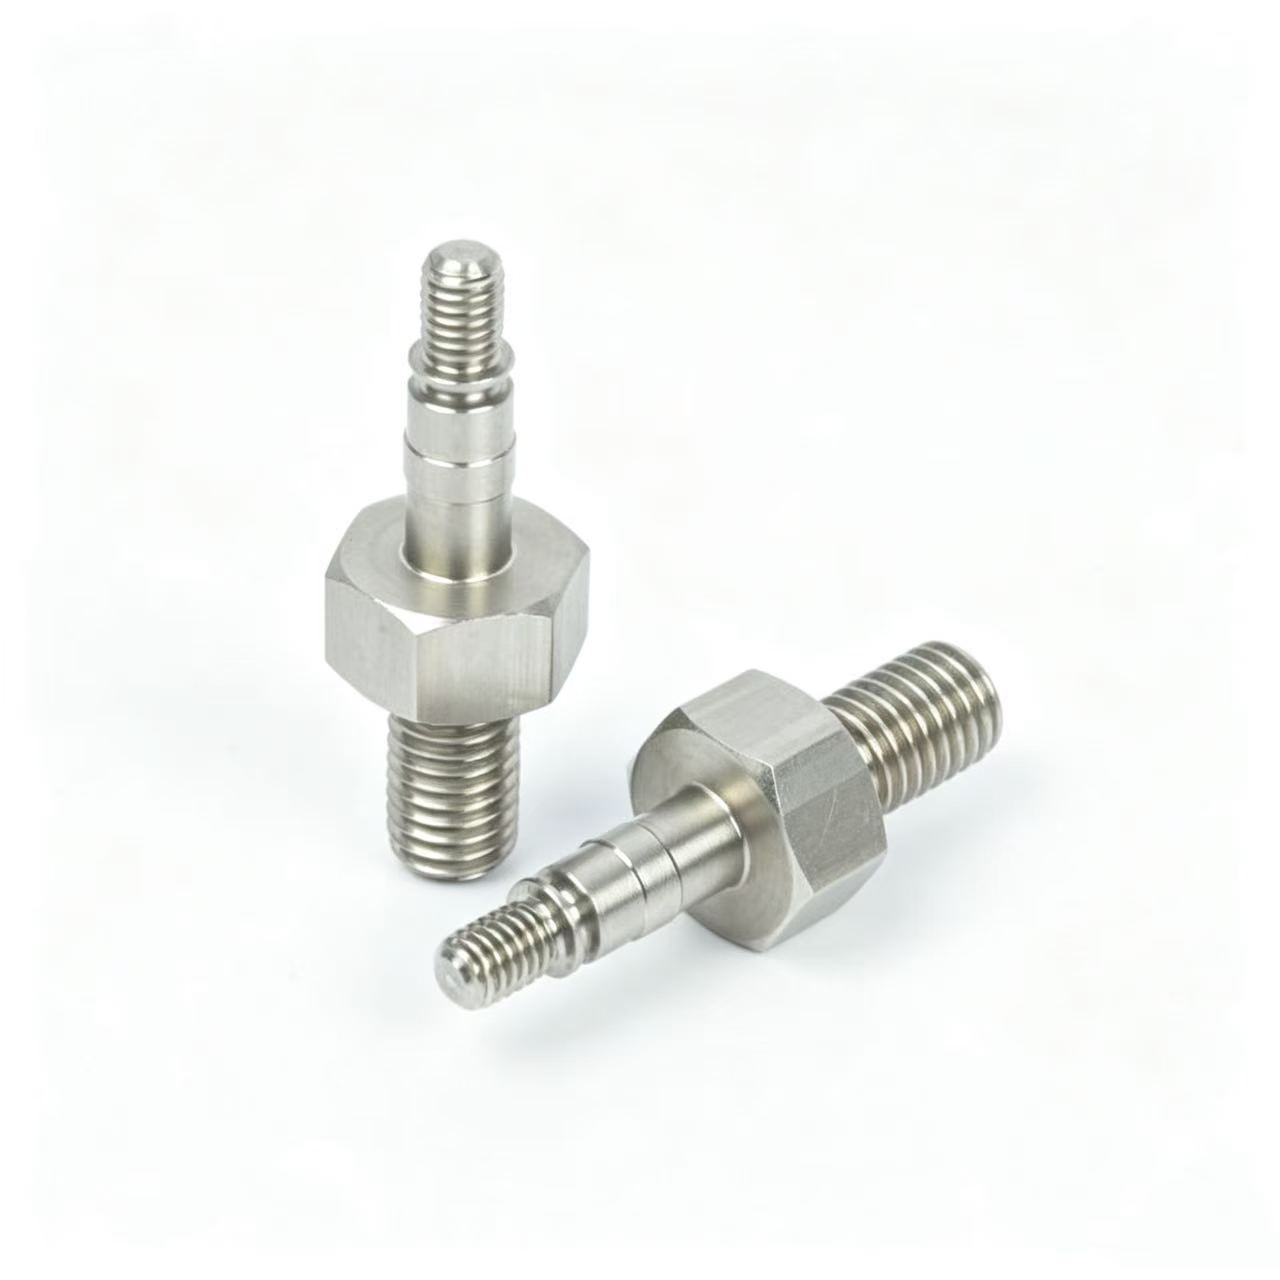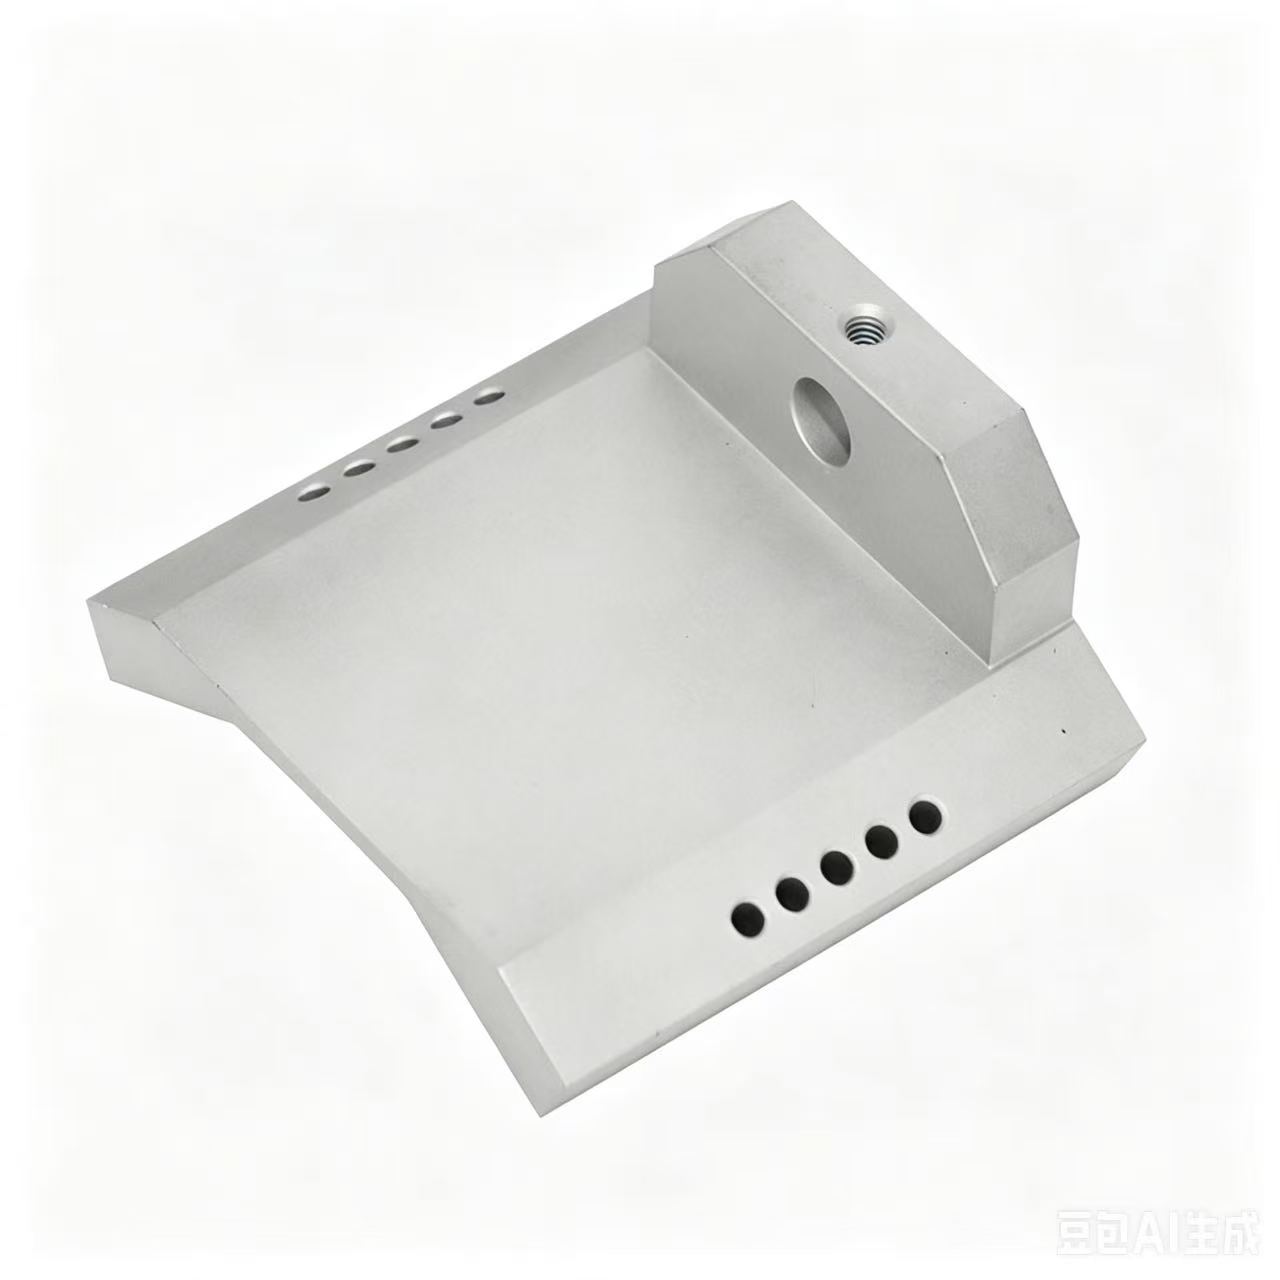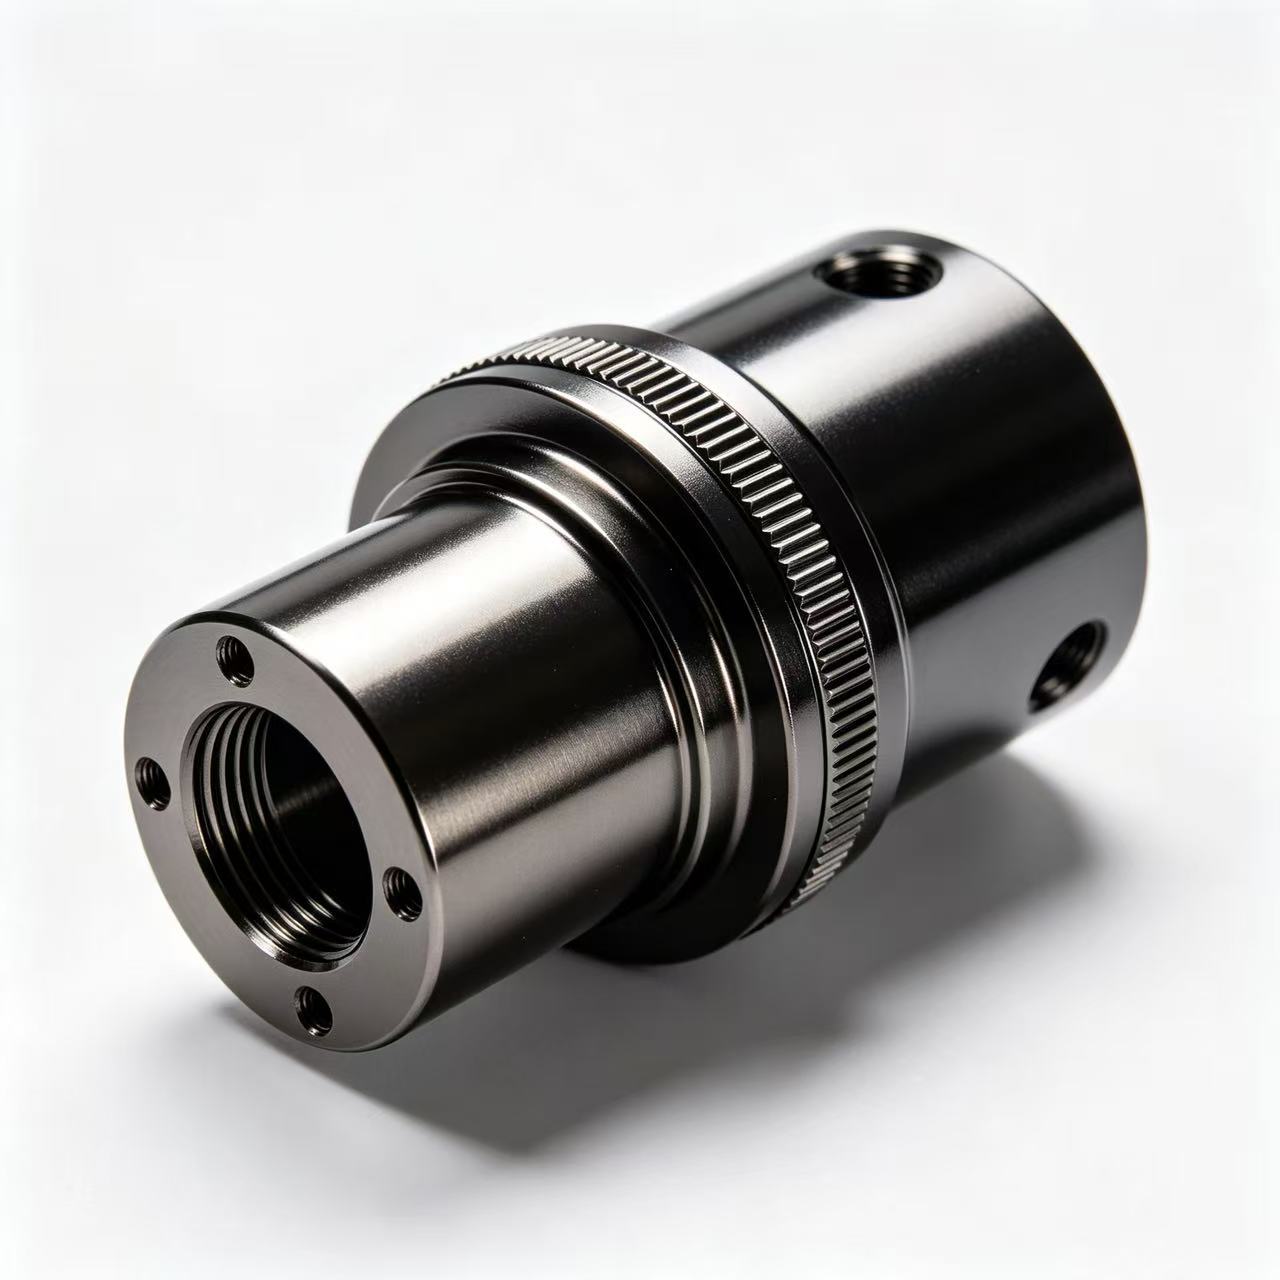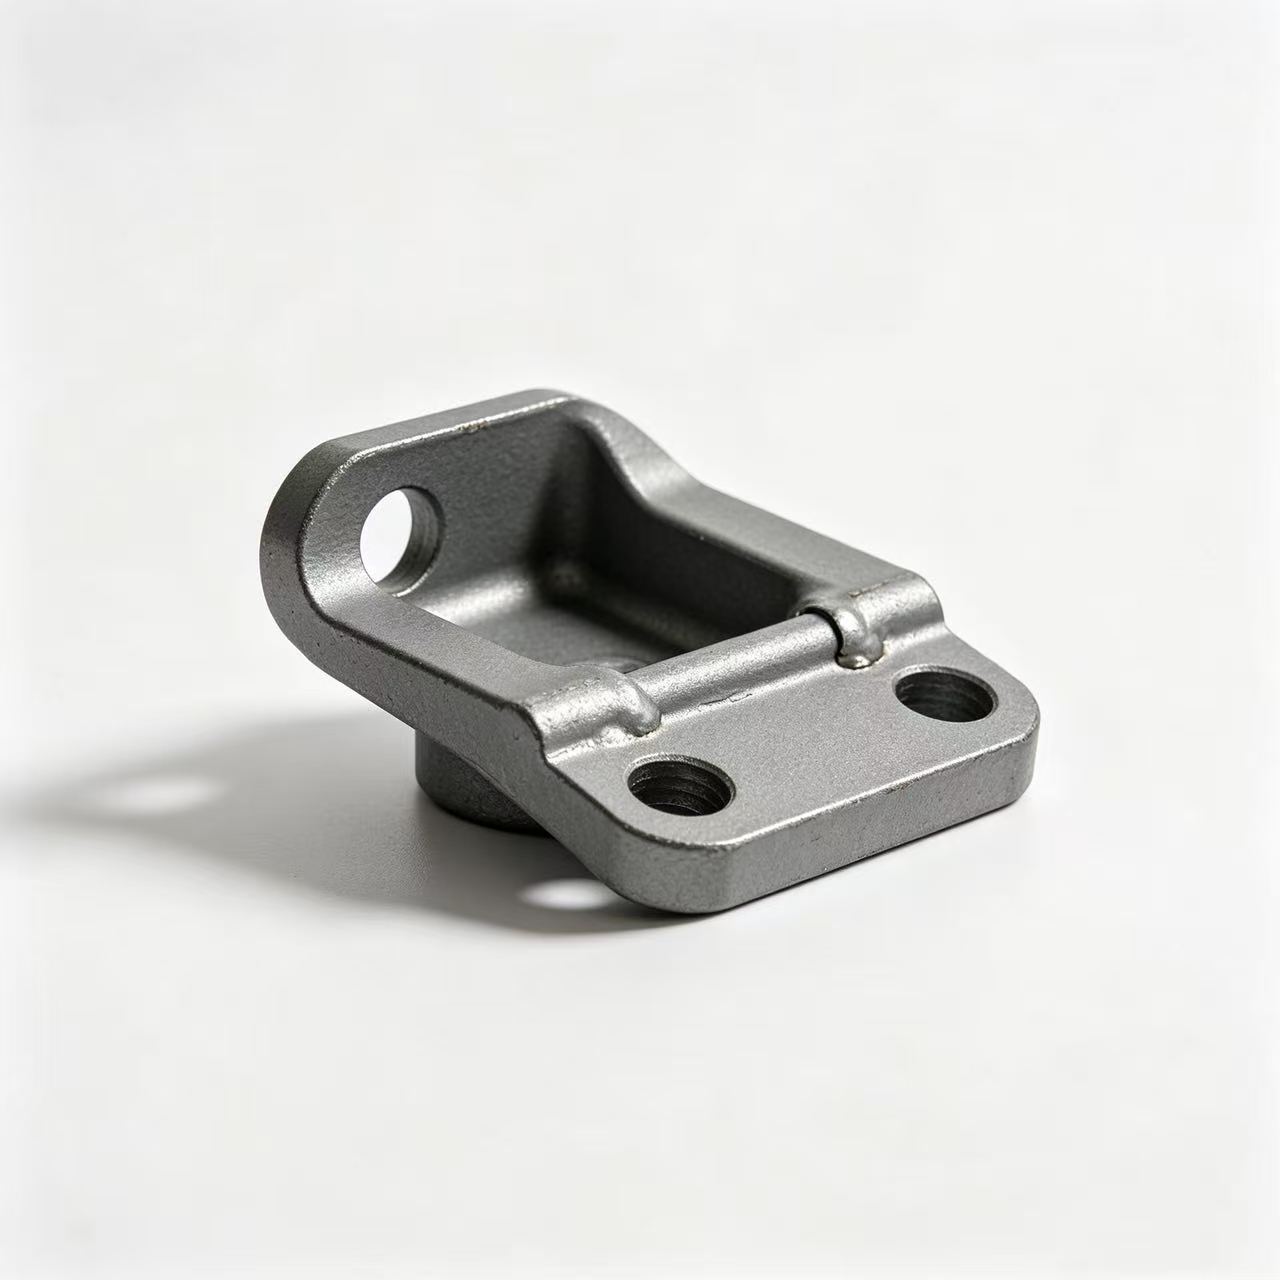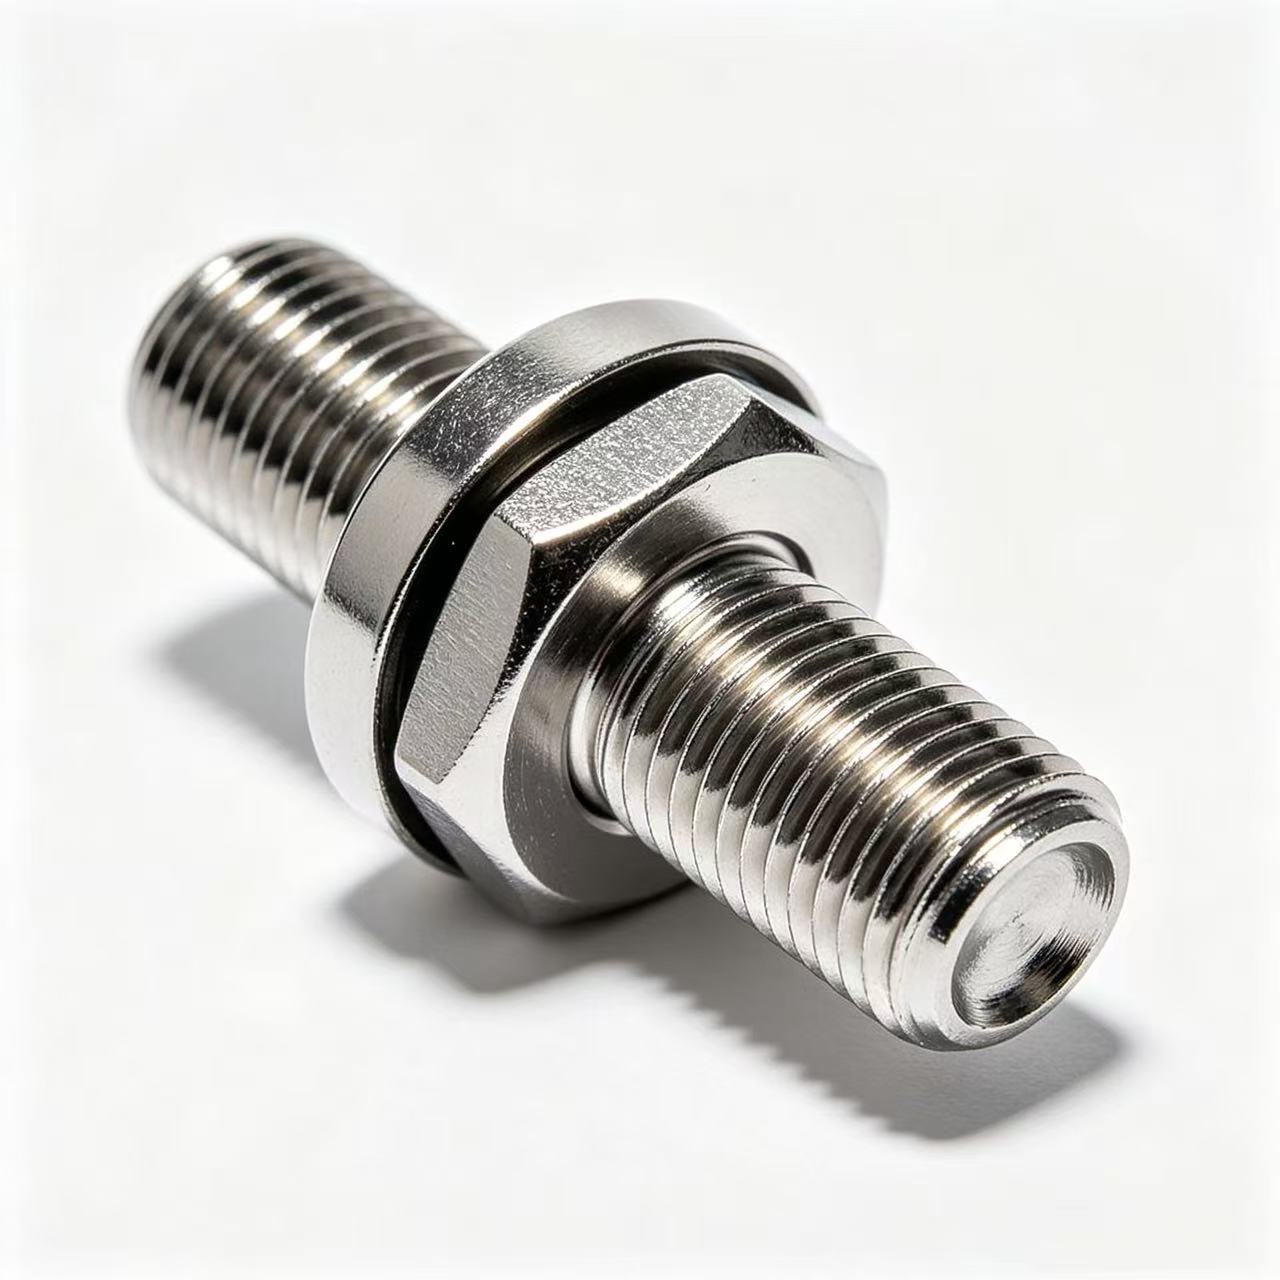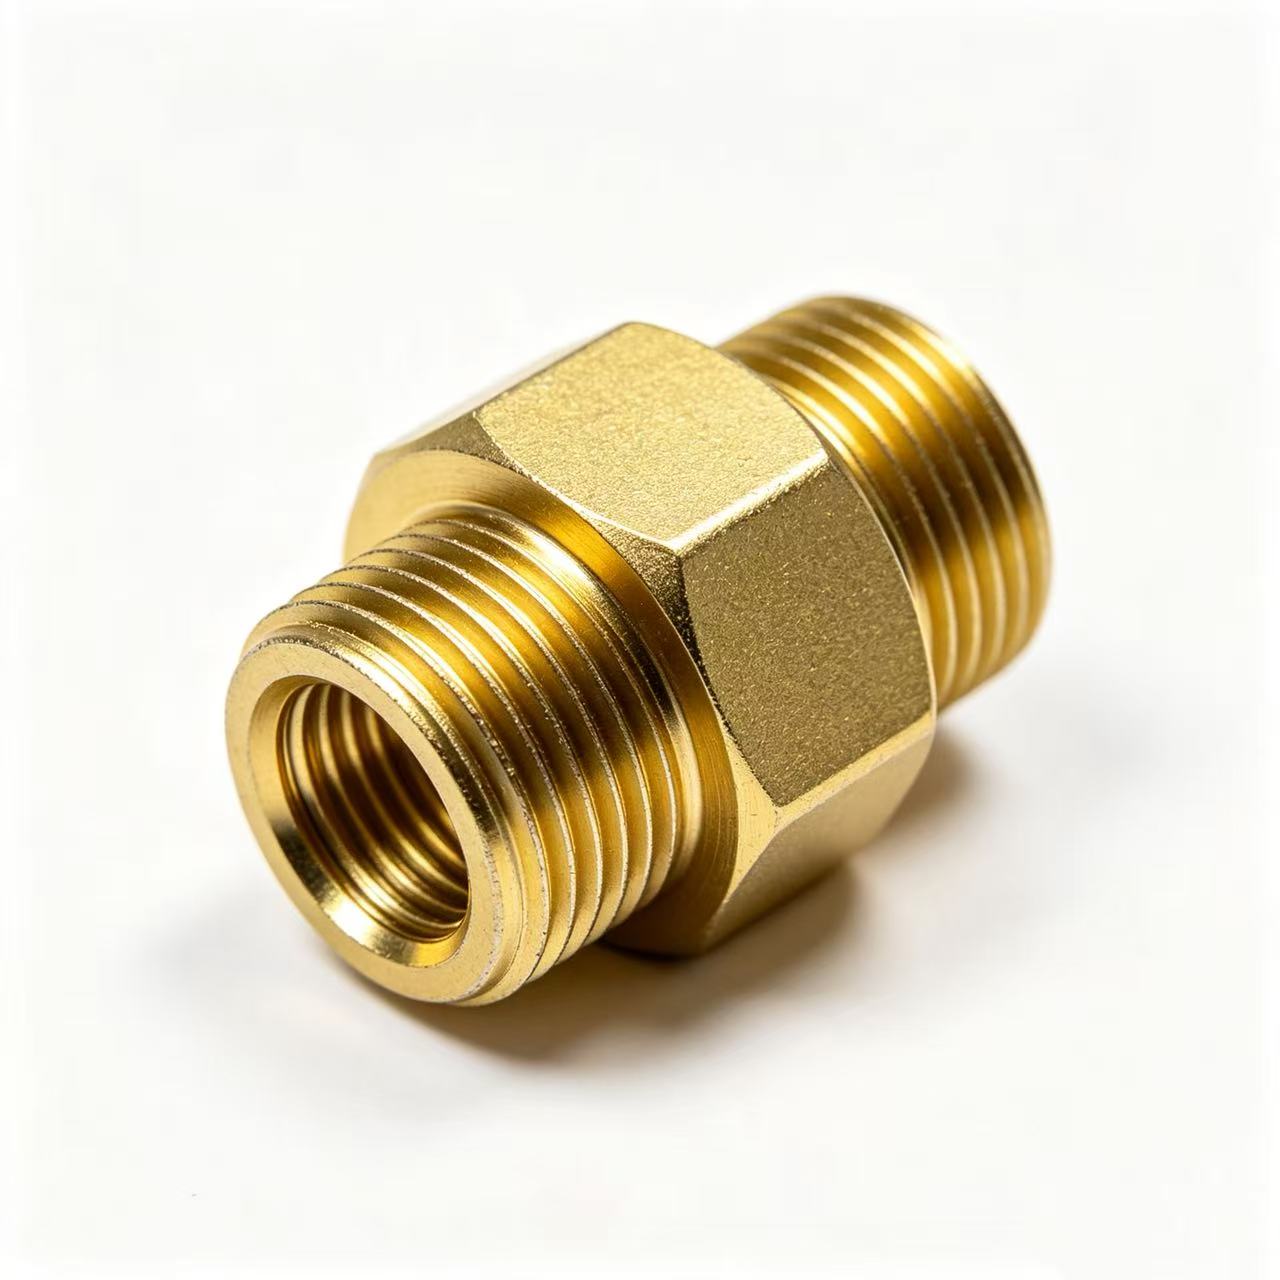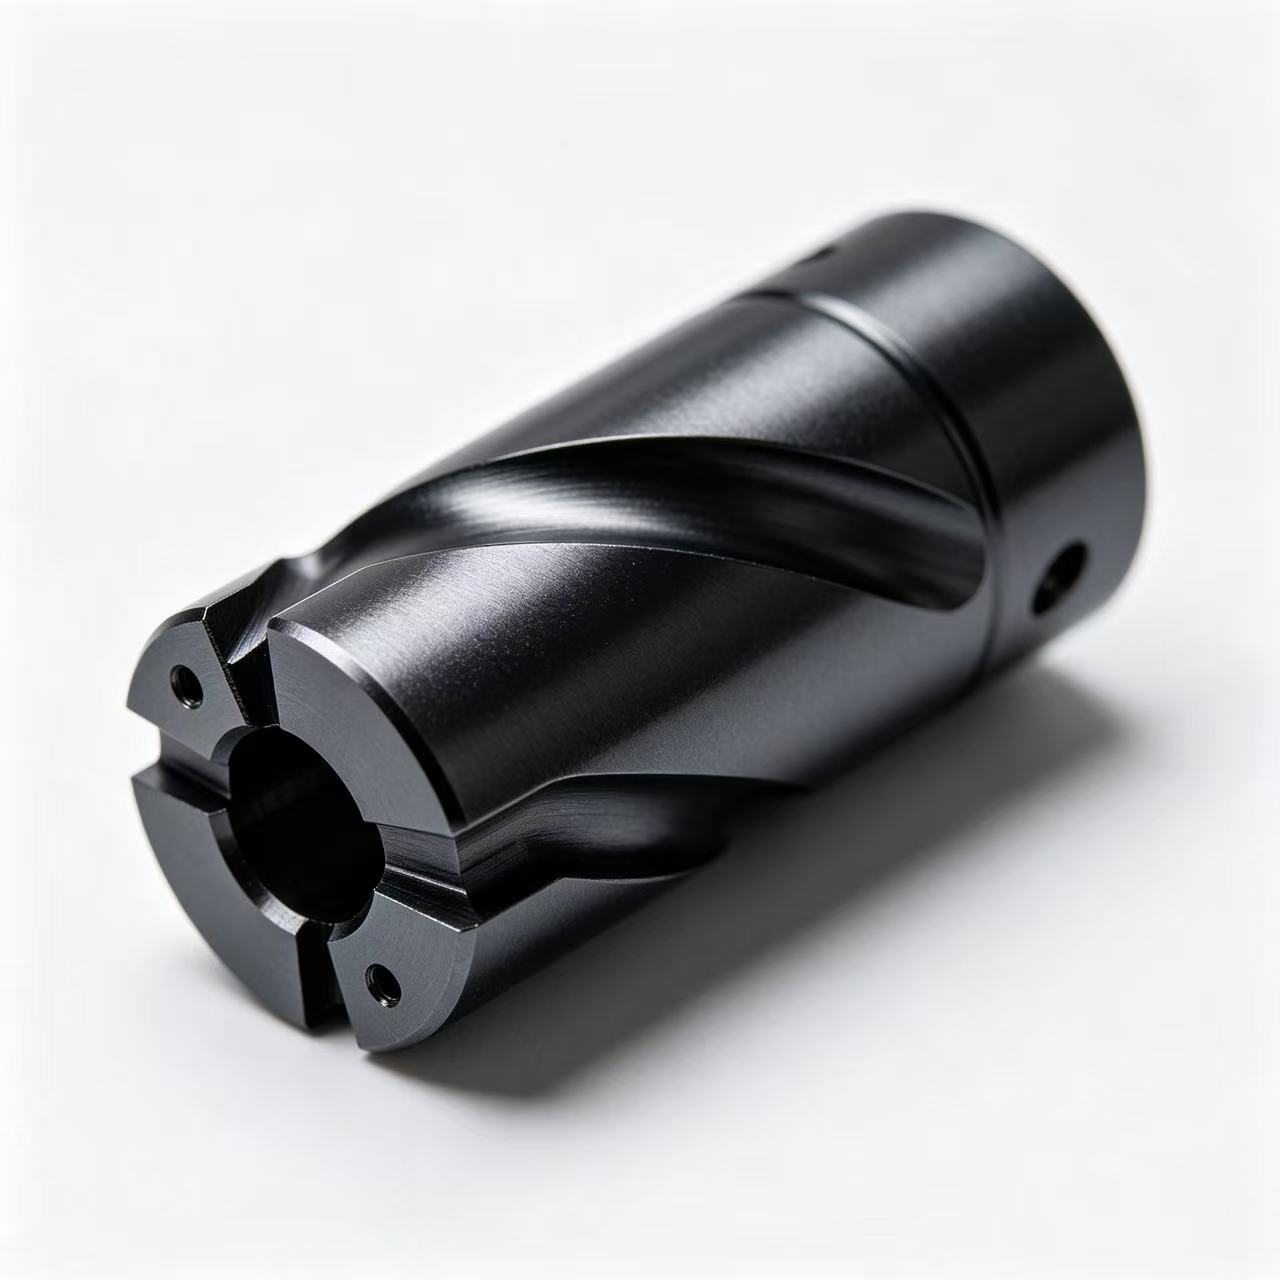
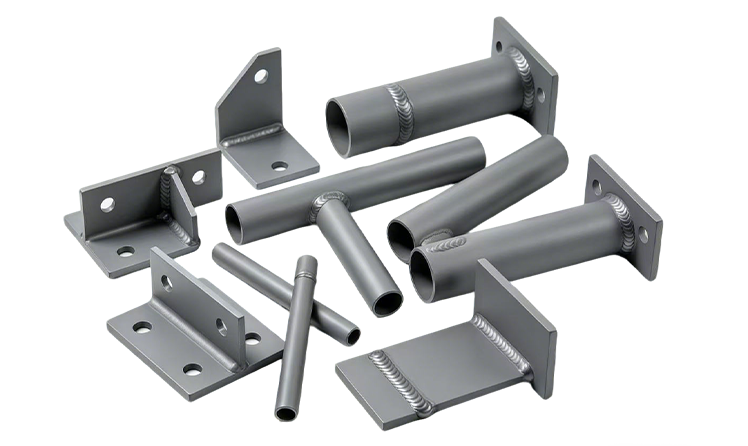
프로페셔널 맞춤형 정밀 금속 용접 부품 제조사
전 세계 수천 개의 제조 기업에서 신뢰받고 있습니다.
Acoustic Products for Better Spaces
Explore practical acoustic materials for walls, ceilings, interiors and sound control.
프로토타이핑
생산
• 무료 디자인 분석을 포함한 즉시 견적 제공
• 100가지 이상의 소재 및 표면 마감 조합
• 고품질 시제품 및 최종 부품을 최단 3일 만에 신속하게 제공합니다.
• 예산에 맞춘 대량 구매 가격
• 모든 단계에서 철저한 품질 관리 및 문서화
• 전문가 팀이 제공하는 완벽한 프로그램 관리
Our Customization
APPLICATION
Space · Installation
OPTIONS
Size·Color
ShapeFinish
REQUIREMENTS
Quantity ·Specifications · OEM
QUOTE
Get Your Proposal
[GET A QUOTE]
Space .Installation
Size·Color ShapeFinish
Quantity ·Specifications · OEM
Get Your Proposal
Featured Acoustic Products
PET 흡음 패널
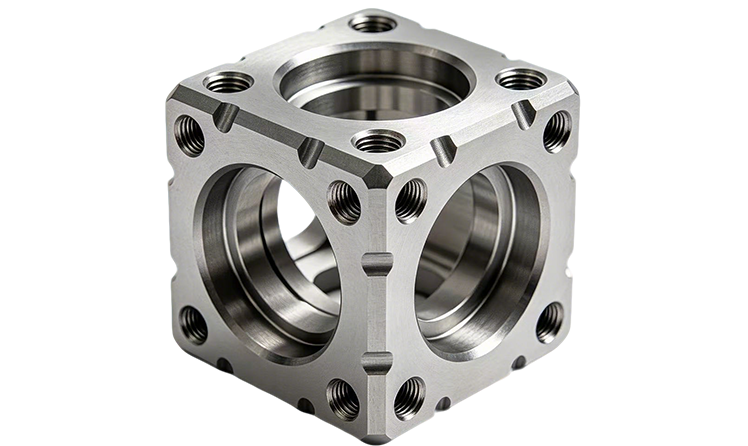
강도, 내식성 및 가공성이 균형 잡힌 다용도 합금입니다. 사용 가능한 등급: 6061, 7075, 5052, 2024-T8510.
CNC 팁:
표준 모서리 반경은 공구 마모를 줄입니다. 가능하면 7075강 용접은 피하십시오.
목재 슬랫 흡음 패널
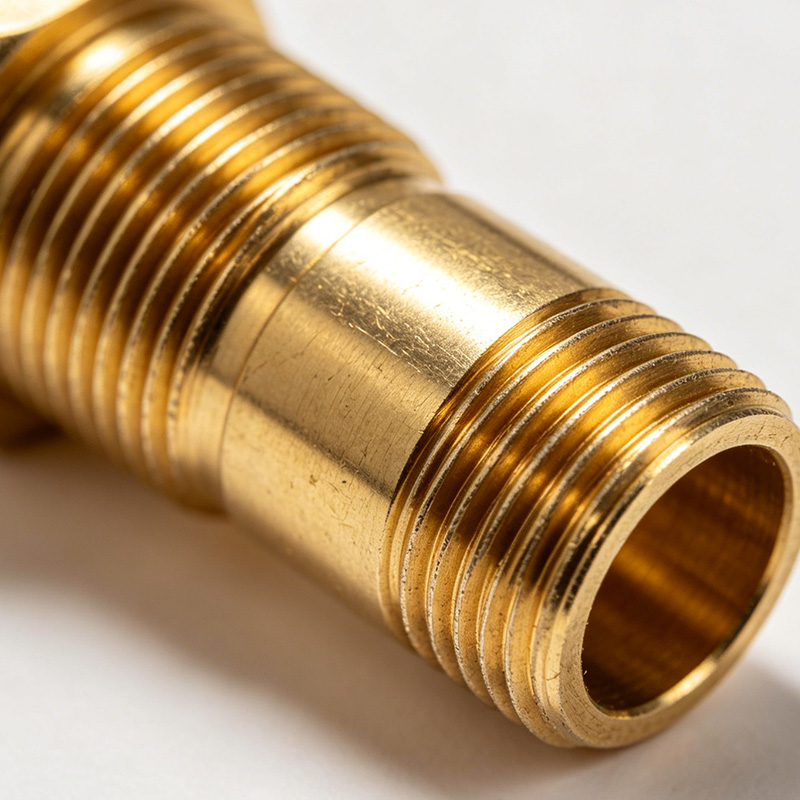
높은 인장 강도, 뛰어난 내식성 및 우수한 연성을 지닌 쾌삭 황동. 사용 가능한 등급: C360, C260.
CNC 팁:
C360은 칩 분리 성능이 우수하여 대량 선삭 작업에 이상적이며, C260은 효과적인 칩 분리기와 고압 냉각수가 필요합니다.
홈 목재 흡음 패널
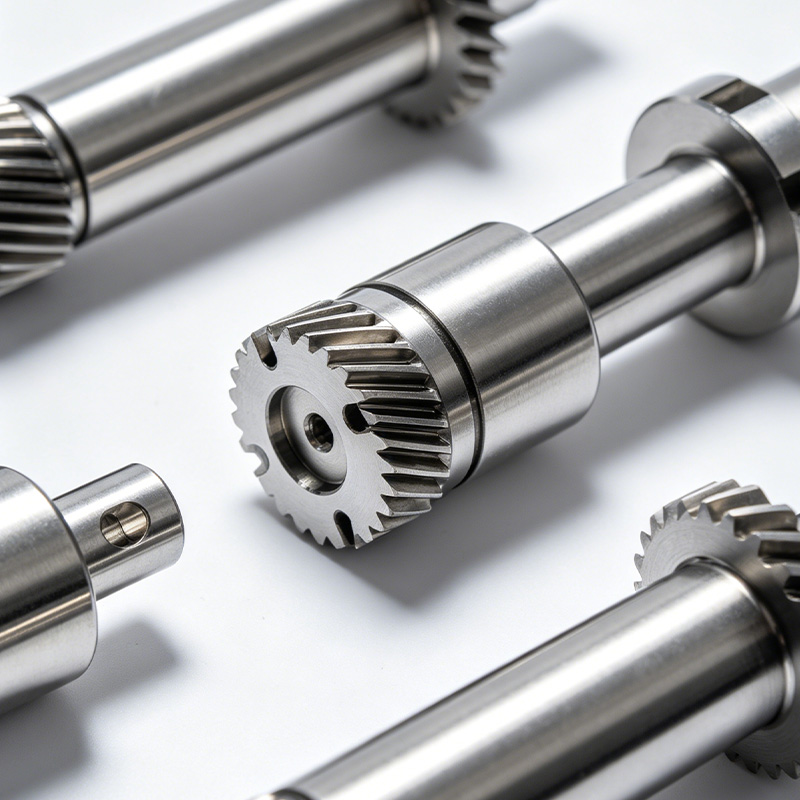
탁월한 내식성, 성형성 및 강도를 자랑합니다. 사용 가능한 등급: 304/L, 316/L, 17-4 PH.
CNC 팁:
가공 경화를 방지하려면 날카로운 공구와 일정한 이송 속도를 사용하십시오. 316/L의 경우, 열 축적을 관리하기 위해 절삭 속도를 줄이십시오. 17-4 PH는 열처리 전에 어닐링된 상태에서 가공하십시오.
Ceiling Baffles
용접성, 성형성 및 강도가 우수합니다. 사용 가능한 등급: 연강 1018, 합금강 4140.
CNC 팁:
연강은 녹 방지를 위해 가공 직후 도금/코팅 처리가 필요합니다. 합금강의 경우, 절삭력을 견딜 수 있도록 견고한 공구 설정을 사용해야 합니다.
Acoustic Screens
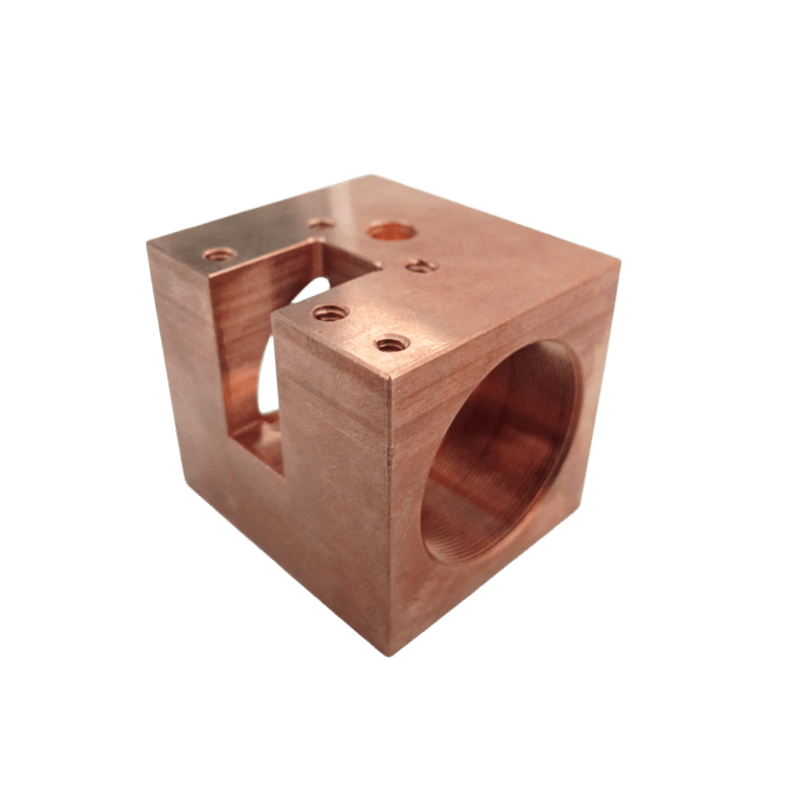
탁월한 열전도율 및 전기전도율. 사용 가능한 등급: C110, C101.
CNC 팁:
버(burr) 발생을 방지하기 위해 날카롭고 연마된 공구를 사용하고 경사각을 높이십시오. 고순도 등급은 가격이 더 비싸므로 필요한 경우에만 사용하십시오.
Fabric Wrapped Panels
Ti-6Al-4V는 뛰어난 강도 대 무게 비율과 높은 내식성을 제공합니다.
CNC 팁:
열 축적 및 화재 위험을 방지하려면 낮은 절삭 속도와 높은 냉각수 유량이 필요합니다.
여기에는 일반적인 재료만 나와 있습니다. 저희는 훨씬 더 다양한 특수 옵션을 제공합니다. 저희에게 연락하세요 필요한 것을 찾지 못하셨다면,.
플로우윙 금속 표면 마감 서비스
마감 사양
재료
기술 사양 및 비용
가공된 그대로
금속 및 플라스틱
CNC 가공으로 바로 마감 처리된 제품입니다. 가장 경제적인 선택이며, 정밀도가 매우 높습니다. 공구 자국이 눈에 띕니다.
매끄러운 가공
금속 및 플라스틱
낮은 이송 속도로 가공하여 공구 자국이 덜 눈에 띄고, 밀봉 성능이 향상되며 마찰이 감소합니다.
세련
모든 재료
공구 자국을 제거하기 위한 표면 평활화. 광학 부품, 금형 또는 마찰 감소에 필수적입니다.
모래 분사
궤조, 플라스틱
유리 구슬을 촘촘히 뿌려 균일한 무광 마감 처리를 했습니다. 공구 자국을 감춰줍니다. 참고: 치수에 영향을 줄 수 있습니다.
텀블드
궤조, 플라스틱
진동 매체를 이용한 일괄 공정. 날카로운 모서리를 제거하고(디버링) 형상을 매끄럽게 합니다.
아노다이징 2형(무광)
알류미늄
부식 방지 산화막. 양극 산화 처리 전 비드 블라스팅을 통해 무광 마감 처리. 비전도성.
아노다이징 2형(광택)
알류미늄
광택 처리된 매끄러운 표면에 표준 2형 아노다이징 처리를 적용했습니다. 생생하고 윤기 있는 외관을 자랑합니다.
아노다이징 3형(하드코팅)
알류미늄
두껍고 조밀한 산화막(25-50μm). 뛰어난 내마모성(60-70 HRC). 색상 선택의 폭이 제한적임(어두운 색상).
분체 도장
모든 금속
열에 의해 융합된 건조 분말. 견고하고 두꺼운 플라스틱 막(~80μm). 습식 페인트보다 뛰어난 내구성.
흑색 산화물
강철, 스테인리스
변환 코팅. 눈부심 방지, 경미한 부식 방지(오일 필요). 두께 변화 거의 없음.
크롬산염(알로다인)
알류미늄
전기 전도성을 유지하면서 알루미늄의 부식을 방지합니다. 훌륭한 페인트 프라이머이며, 가격 대비 성능이 뛰어납니다.
도금
모든 금속
납땜성, 경도 또는 내식성을 위해 금속(니켈, 아연, 크롬)을 도금합니다.
DLC 코팅
강철, 티탄
다이아몬드 유사 탄소(DLC). 매우 단단하고 마찰이 적습니다. 엔진, 공구 및 고급 시계에 사용됩니다.
전문 산업
항공우주 및 항공
의료
자동차
로봇공학 및 자동화
Why TYLD Acoustic?
Broad Product Selection
Flexible Customization
Practical Project Support
품질 보증
탁월한 고객 서비스
빠른 처리 시간
정밀 스테인리스강 용접 설계 가이드
• 스테인리스강 용접 특성에 맞게 조정
열을 가두어 변형을 일으키는 설계 특징은 피하십시오. 이러한 특징은 산화로 인한 변색, 내식성 저하 및 재작업을 초래합니다. 날카로운 모서리 대신 완만한 곡선을 사용하십시오.
• 벽 두께를 일정하게 유지하십시오
용접 조립체에서 벽 두께를 일정하게 유지하십시오. 두께가 고르지 않으면 고온 용접 시 열 분포가 고르지 않게 되고, 변형이 발생하며, 치수 정확도가 떨어집니다.
• 접합부 설계와 용접 공정을 일치시키세요
표준 TIG/MIG 용접 공정에 적합한 용접 접합부를 설계하십시오. 형상이 일치하지 않는 경우 맞춤형 고정 장치 또는 다중 패스 용접이 필요하므로 생산 비용과 소요 시간이 증가합니다.
• 용접 부품에 대한 실제 허용 오차를 명시하십시오.
핵심 기능 표면에만 엄격한 공차를 적용하십시오. 지나치게 엄격한 공차는 검사 시간과 제조 비용을 크게 증가시킵니다. 당사의 ISO 인증 공정은 신뢰할 수 있는 품질을 보장합니다.