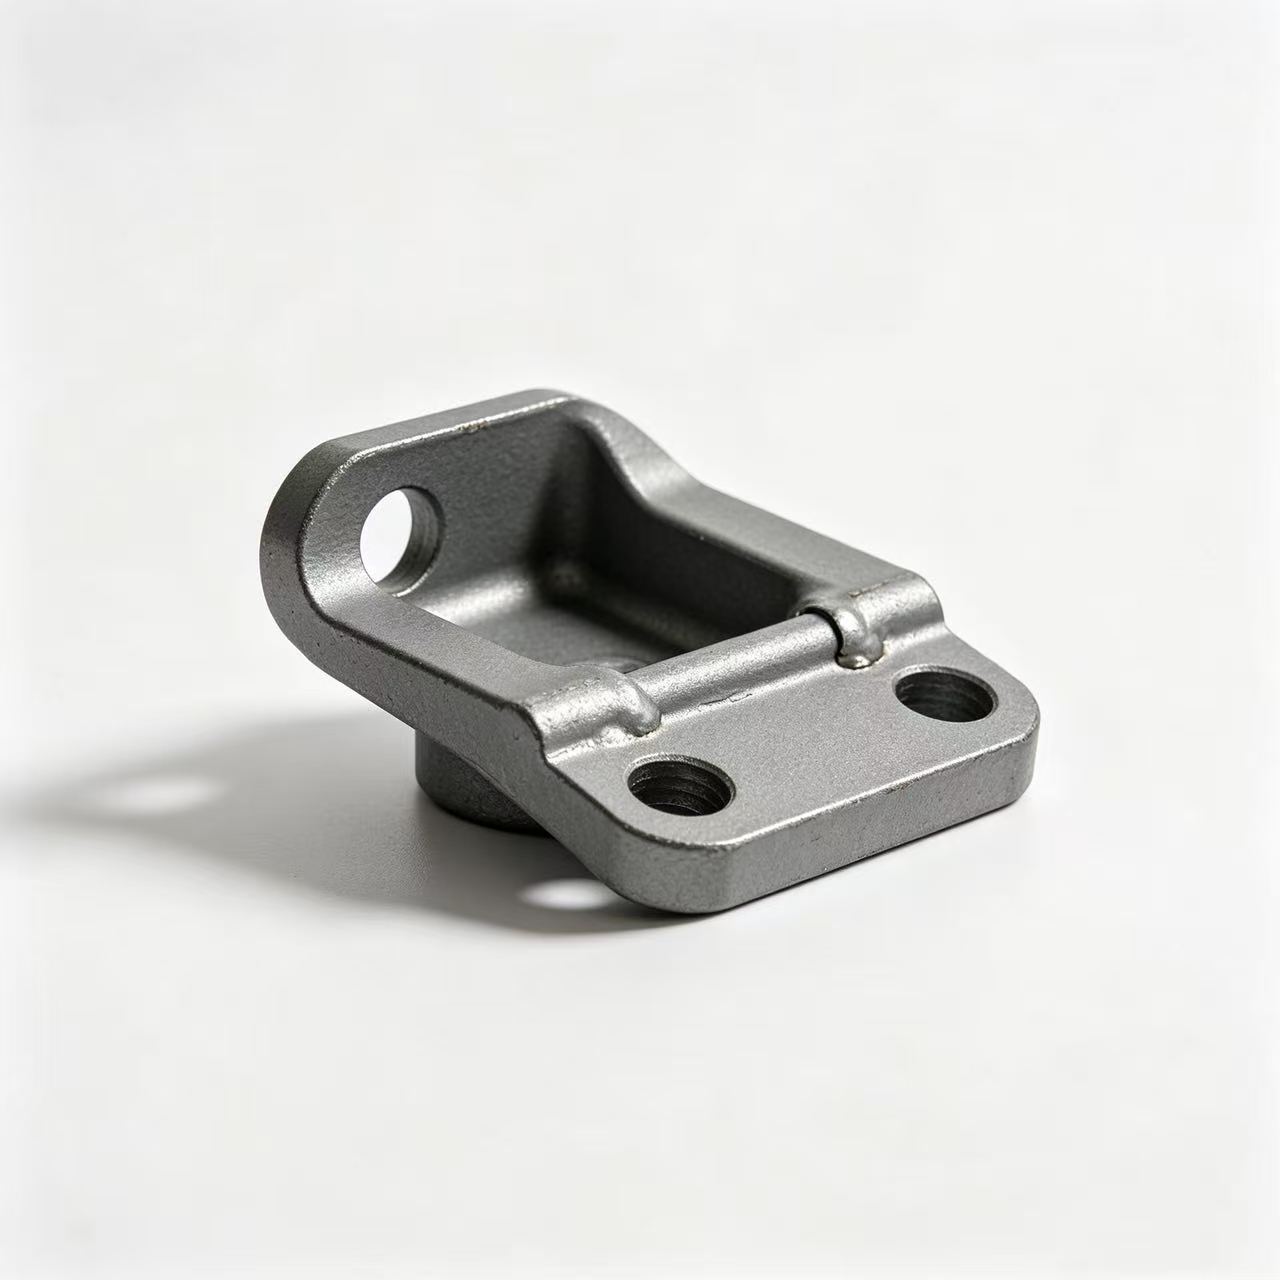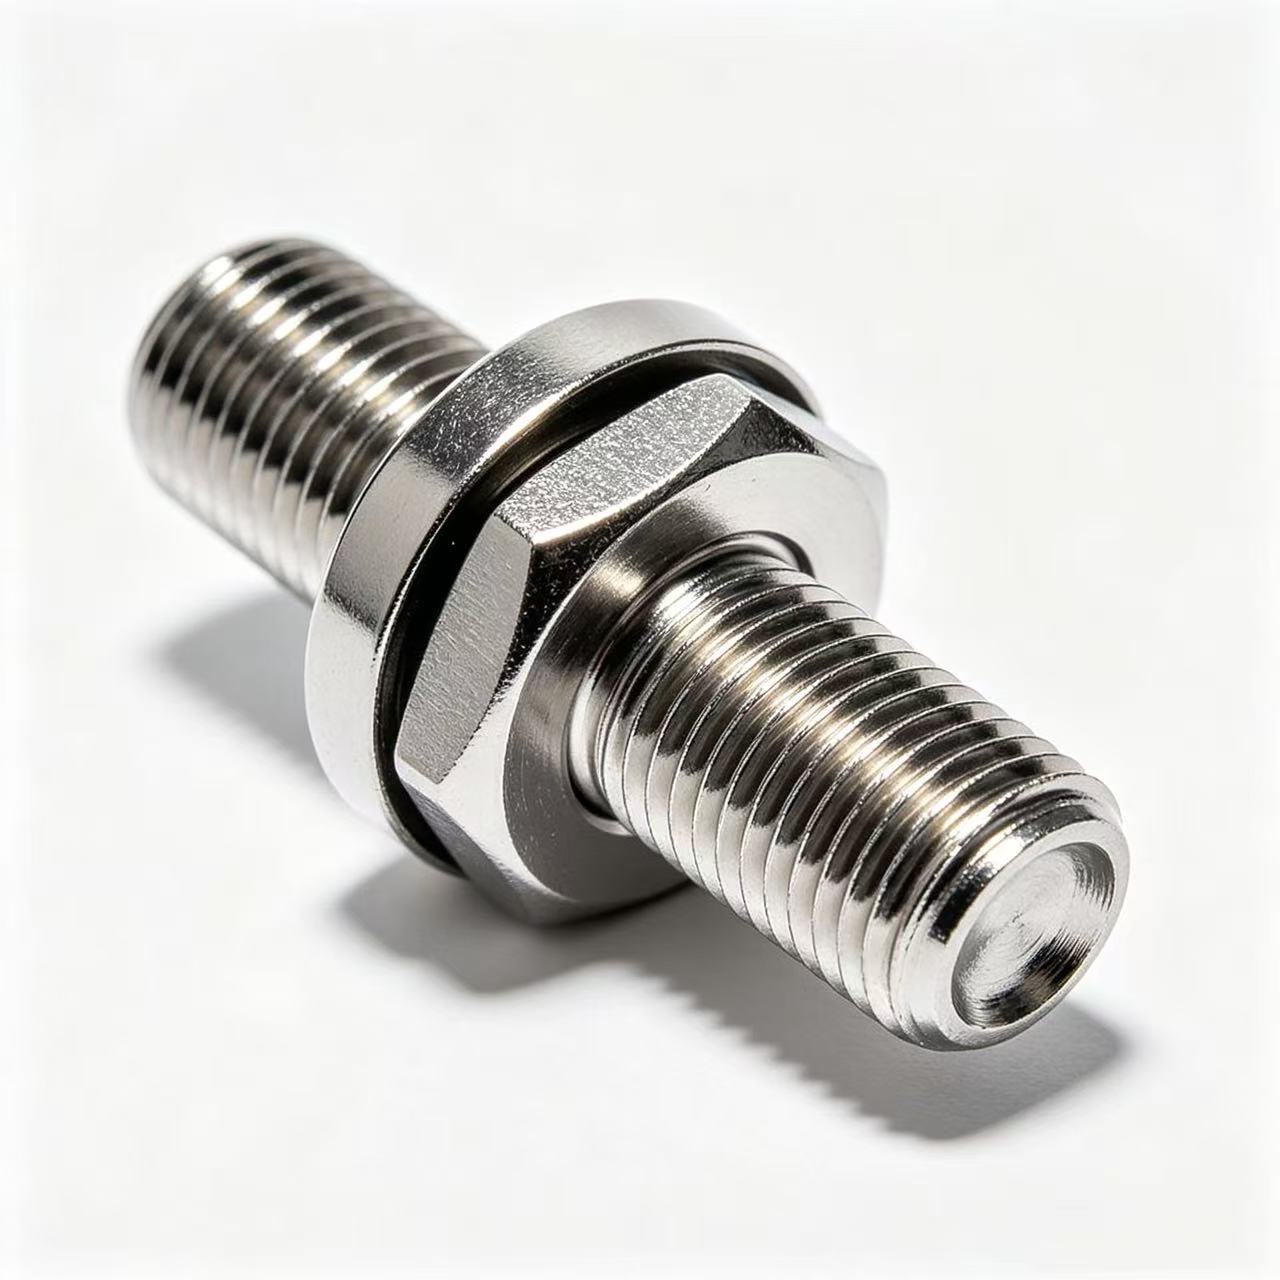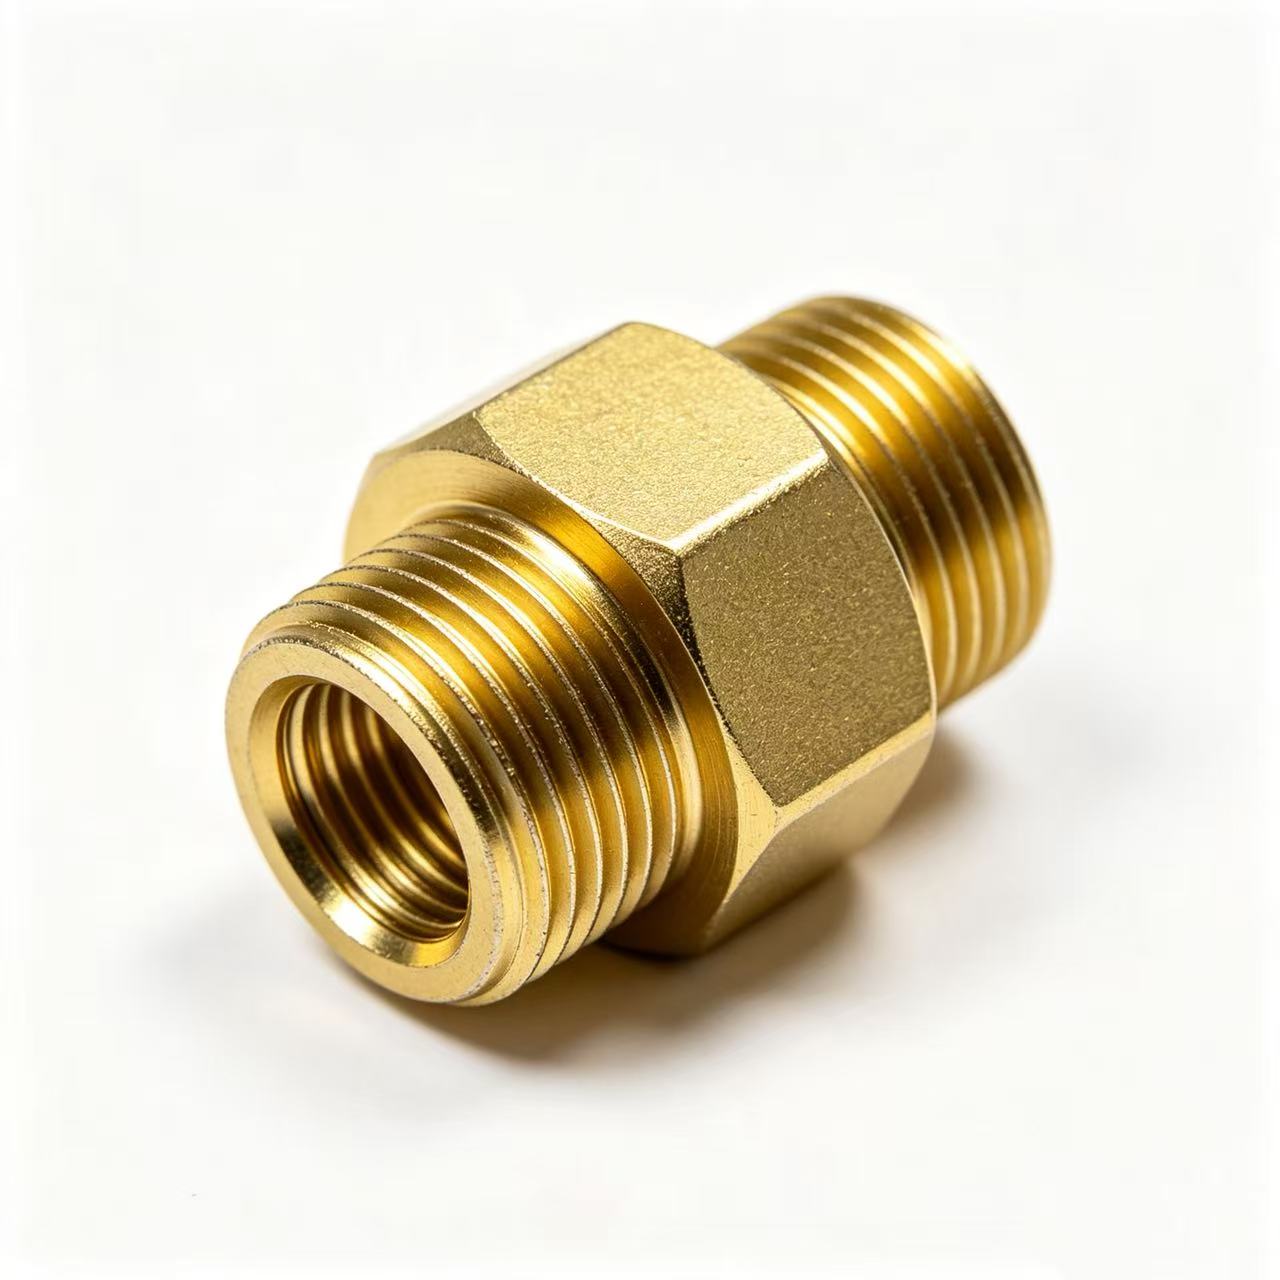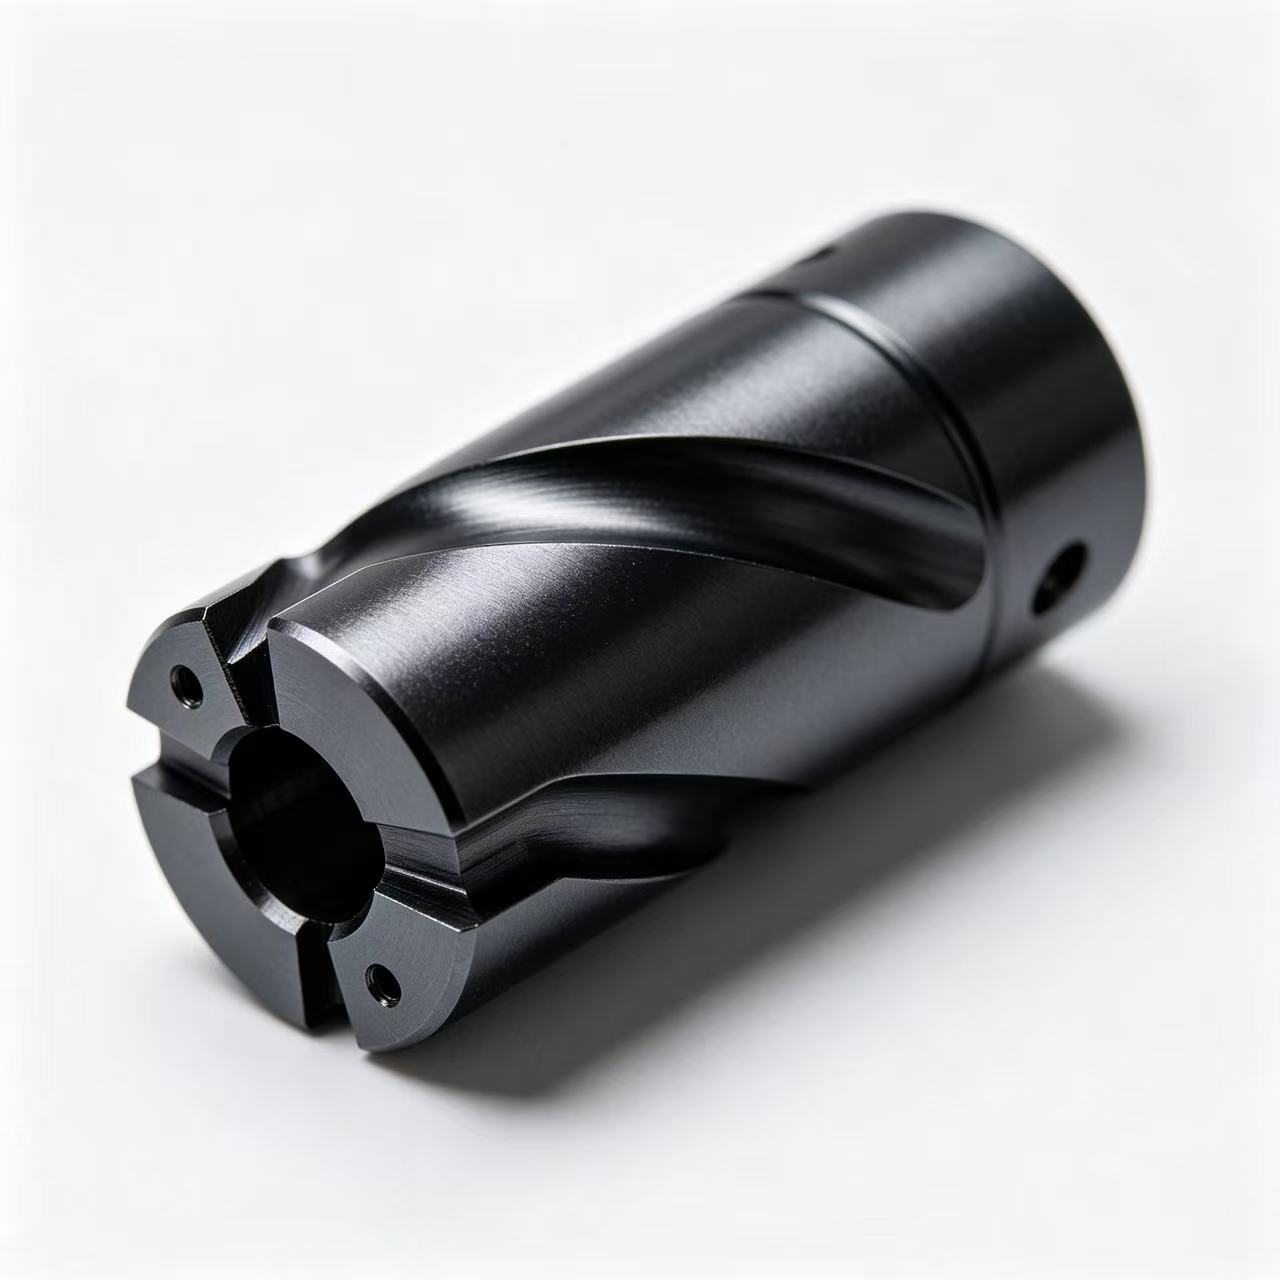
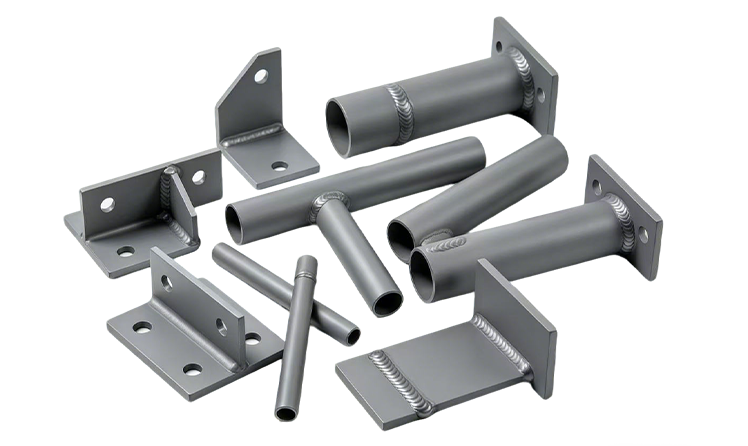
プロのカスタム精密金属溶接部品メーカー
世界中の何千もの製造会社から信頼されている
Acoustic Products for Better Spaces
Explore practical acoustic materials for walls, ceilings, interiors and sound control.
プロトタイピング
製造
- 無料設計分析による即時見積もり
- 100種類以上の素材と表面仕上げの組み合わせ
・高品質な試作品および最終製品部品を最短3日で迅速に納品します。.
- ご予算に合わせたボリューム価格
- 各段階での徹底した品質管理と文書化
- 専門家チームによる完全なプログラム管理
Our Customization
APPLICATION
Space · Installation
OPTIONS
Size·Color
ShapeFinish
REQUIREMENTS
Quantity ·Specifications · OEM
QUOTE
Get Your Proposal
[GET A QUOTE]
Space .Installation
Size·Color ShapeFinish
Quantity ·Specifications · OEM
Get Your Proposal
Featured Acoustic Products
PET吸音パネル
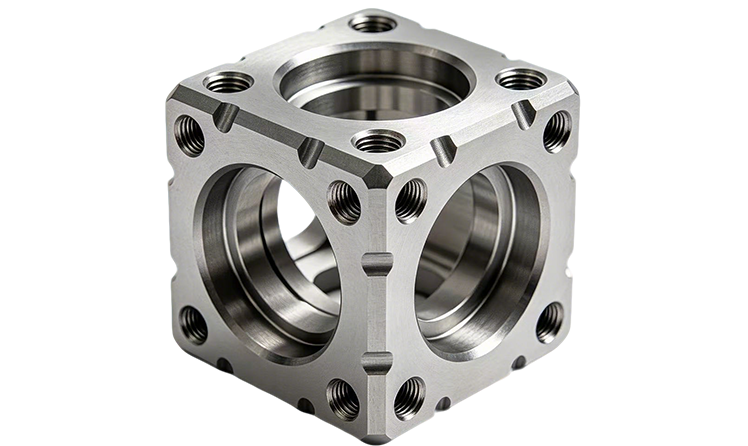
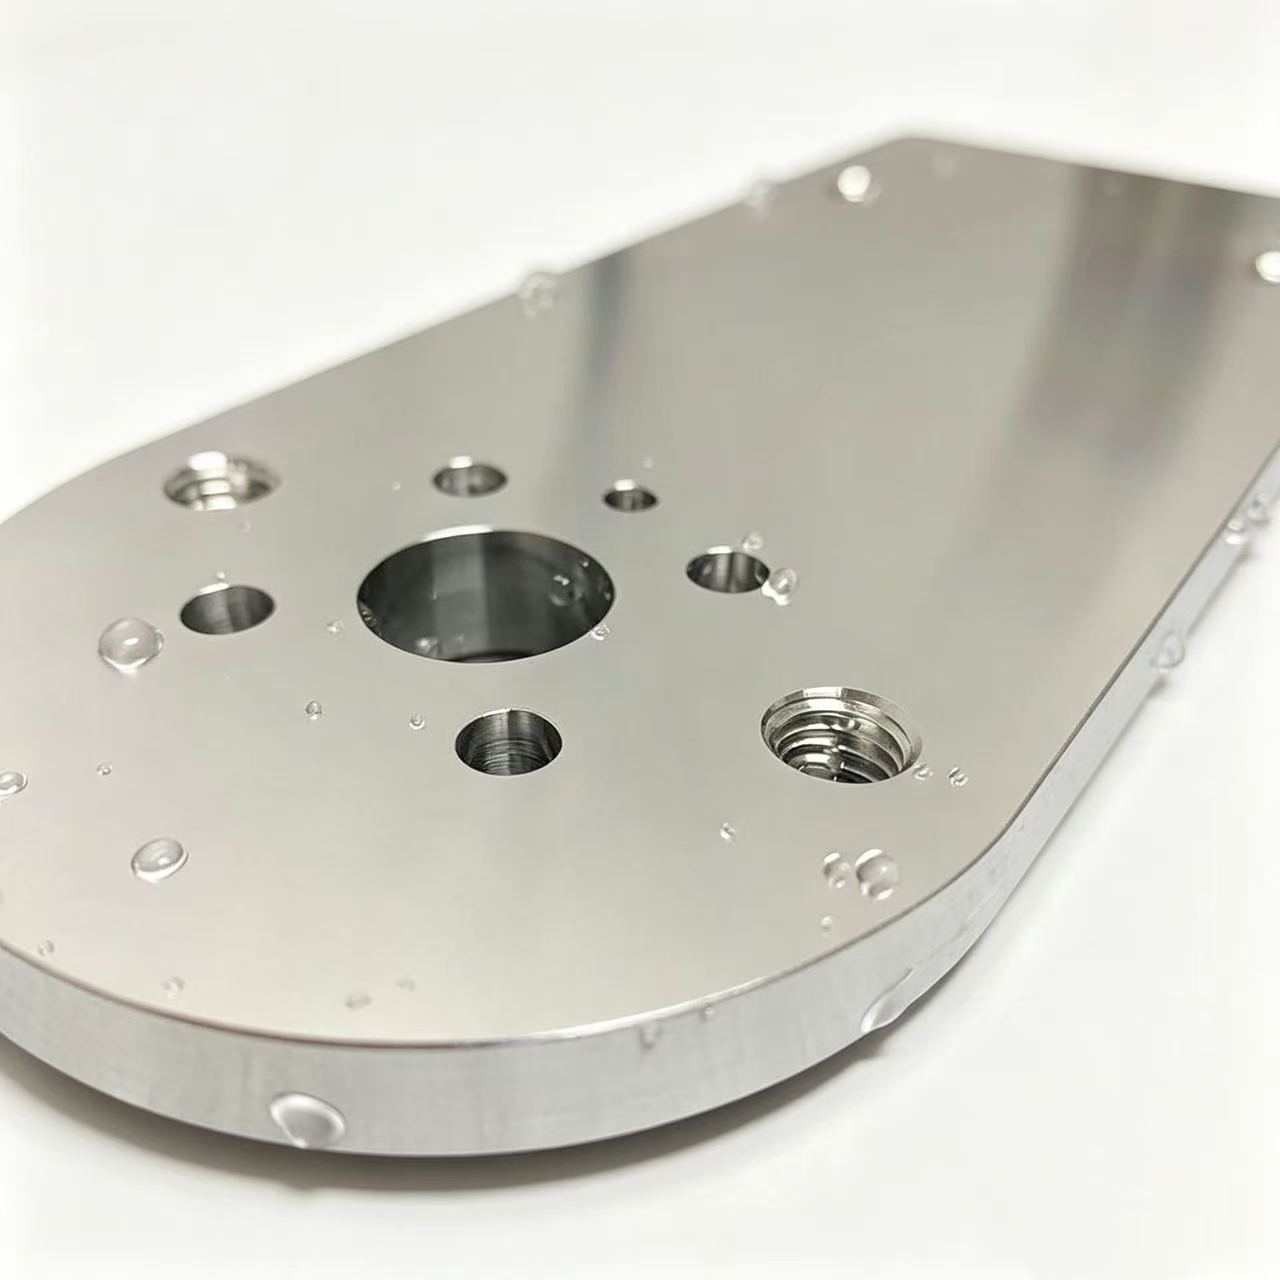
強度、耐食性、被削性のバランスがとれた万能合金。グレード:6061、7075、5052、2024-T8510。.
CNCのヒント:
標準的なコーナーRは工具の摩耗を減らす。7075の溶接はできるだけ避けてください。.
木製スラット吸音パネル
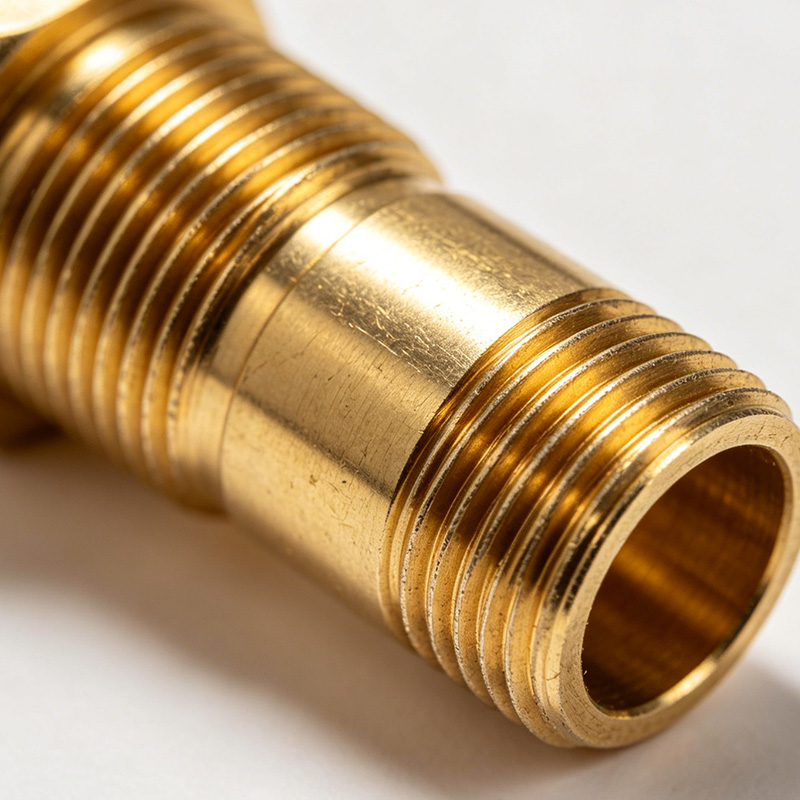
高い引張強さ、自然な耐食性、優れた延性を持つ快削黄銅。利用可能な等級:C360、C260。.
CNCのヒント:
C360は、切屑の分断が良く、大量旋削加工に最適です。C260は、効果的なチップブレーカーと高圧クーラントが必要です。.
溝付き木製吸音パネル
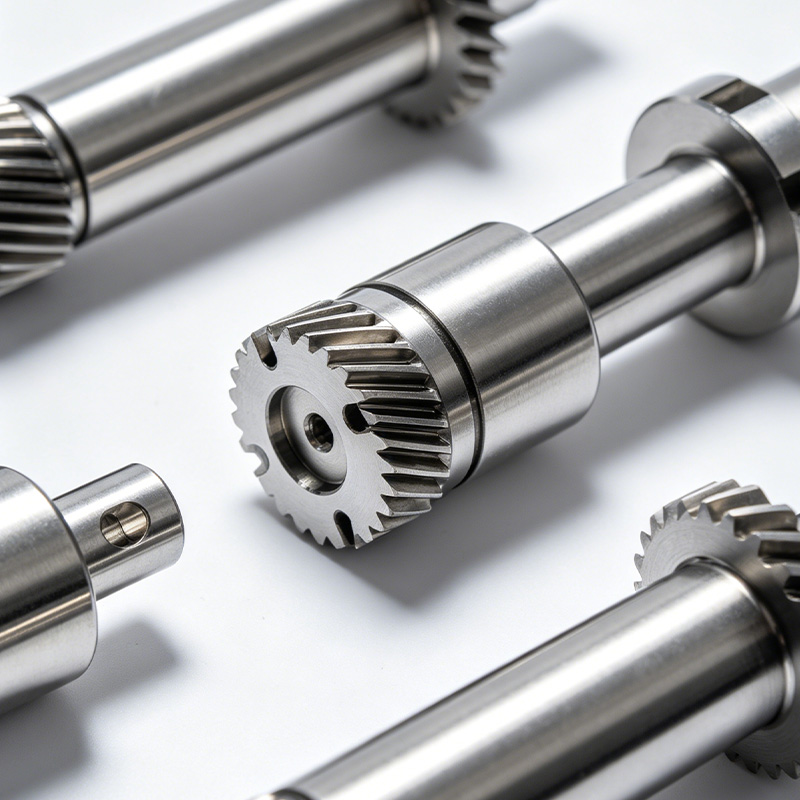
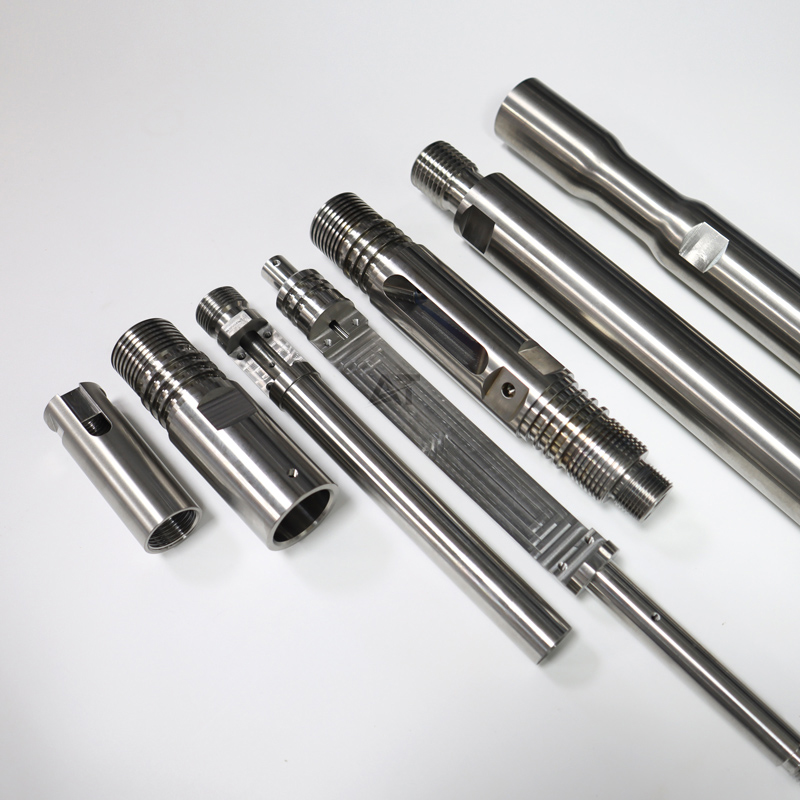
耐食性、成形性、強度に優れる。利用可能なグレード:304/L、316/L、17-4 ph.
CNCのヒント:
加工硬化を防ぐため、鋭利な工具と一定の送り速度を使用する。316/Lの場合は、切削速度を下げて熱蓄積を管理する。17-4PHは、熱処理前のアニール状態で加工する。.
Ceiling Baffles
溶接性、成形性、強度に優れる。利用可能な等級:軟鋼1018、合金鋼4140。.
CNCのヒント:
軟鋼の場合、錆を防ぐために加工後すぐにメッキ/コーティングが必要。合金鋼の場合は、切削力を処理するために剛性の高い工具セットアップを使用する。.
Acoustic Screens
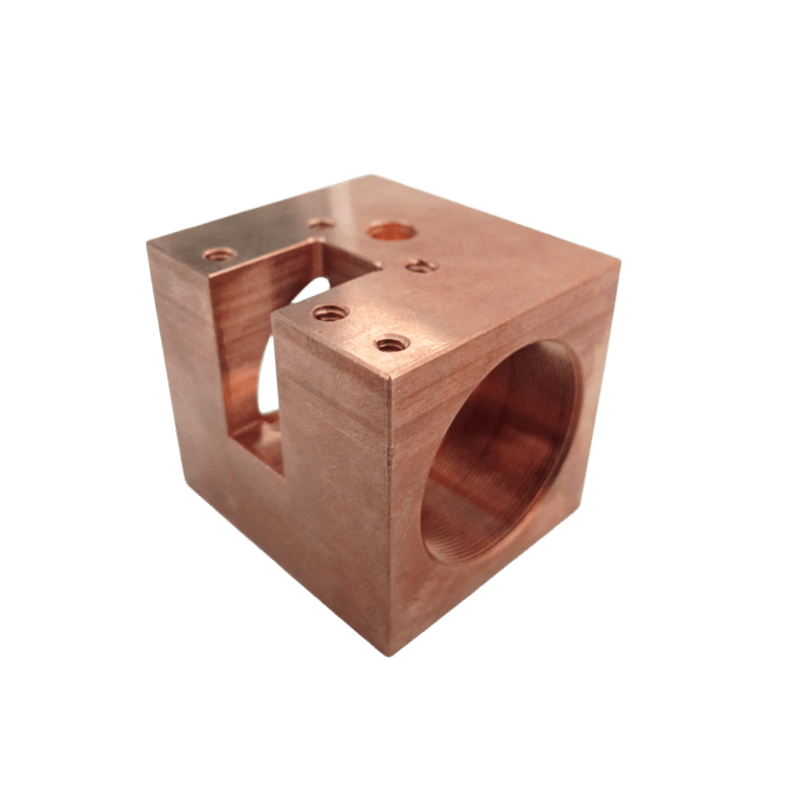
優れた熱伝導性と電気伝導性グレードC110、C101.
CNCのヒント:
バリを防ぐため、すくい角の大きい鋭利な研磨工具を使用する。高純度グレードはコストが高いので、必要な場合のみ使用する。.
Fabric Wrapped Panels
Ti-6Al-4Vは、卓越した強度対重量比と高い耐食性を提供する。.
CNCのヒント:
熱の蓄積と火災の危険を防ぐため、低い切削速度と高いクーラント流量を必要とする。.
ここでは一般的な素材のみをご紹介していますが、他にも多くの特殊な素材をご用意しております。. お問い合わせ 必要なものが見つからない場合は。.
フローウィング金属表面仕上げサービス
仕上げ仕様
材料
技術説明とコスト
機械加工
金属とプラスチック
CNCから直接生仕上げ。最も厳しい公差で最も経済的な選択。目に見えるツールマークあり。.
スムーズな加工
金属とプラスチック
より低い送り速度で加工。ツールマークが目立ちにくく、シール性が向上し、摩擦が減少。.
研磨
すべての材料
ツールマークを除去する平滑化。光学部品、金型、摩擦低減に不可欠。.
サンドブラスト
金属、, プラスチック
ガラスビーズで均一なマット仕上げ。ツールマークを隠す。注:寸法に影響します。.
タンブルド
金属、, プラスチック
振動メディアによるバッチプロセス。鋭いエッジを取り除き(バリ取り)、形状を滑らかにします。.
アルマイト・タイプII(マット)
アルミニウム
耐食性酸化皮膜。アルマイト処理前のビーズブラスト処理によるマット仕上げ。非導電性。.
アルマイト・タイプII(光沢)
アルミニウム
標準的なタイプIIアルマイト処理をポリッシュ/スムース表面に施したもの。鮮やかで光沢のある外観。.
アルマイト・タイプIII(ハードコート)
アルミニウム
厚く緻密な酸化皮膜(25~50μm)。極めて高い耐摩耗性(60~70HRC)。限られたカラーオプション(ダーク)。.
パウダーコート
すべての金属
ドライパウダーを熱で溶かしたもの。丈夫で厚いプラスチック表皮(~80μm)。ウェットペイントより優れた耐久性。.
ブラックオキサイド
スチール、, ステンレス
コンバージョンコーティング。防眩性、弱耐食性(オイルが必要)。厚みの変化はごくわずか。.
クロメート(アロジン)
アルミニウム
導電性を保つアルミニウム用防錆剤。優れた塗装下地。コストパフォーマンスが高い。.
メッキ
すべての金属
はんだ付け性、硬度、耐食性のために金属(ニッケル、亜鉛、クロム)を蒸着すること。.
DLCコーティング
スチール、, チタン
ダイヤモンドライクカーボン。極めて硬く、摩擦が少ない。エンジン、工具、高級時計に使用。.
専門産業
航空宇宙
メディカル
自動車
ロボット工学とオートメーション
Why TYLD Acoustic?
Broad Product Selection
Flexible Customization
Practical Project Support
品質保証
優れたカスタマーサービス
迅速な納期
精密ステンレス鋼溶接設計ガイド
・ステンレス鋼の溶接特性に適応する
熱を閉じ込めて反りの原因となるような設計上の特徴は避けてください。それらは酸化による変色、耐食性の低下、そして再加工につながります。鋭角な角ではなく、緩やかな移行部を使用してください。.
・壁の厚さを一定に保つ
溶接部材の肉厚を一定に保つこと。肉厚が不均一だと、高温溶接時に熱分布の不均一、歪み、寸法精度の低下につながる。.
・接合部の設計を溶接プロセスに適合させる
標準的なTIG/MIG溶接プロセスに対応した溶接継手を設計してください。形状が一致しない場合は、特注の治具や多層溶接が必要となり、生産コストとサイクルタイムが増加します。.
・溶接部品の実用公差を指定する
重要な機能面のみに厳しい公差を指定してください。公差が厳しすぎると、検査時間と製造コストが大幅に増加します。当社のISO認証取得済みプロセスは、信頼性の高い品質を保証します。.