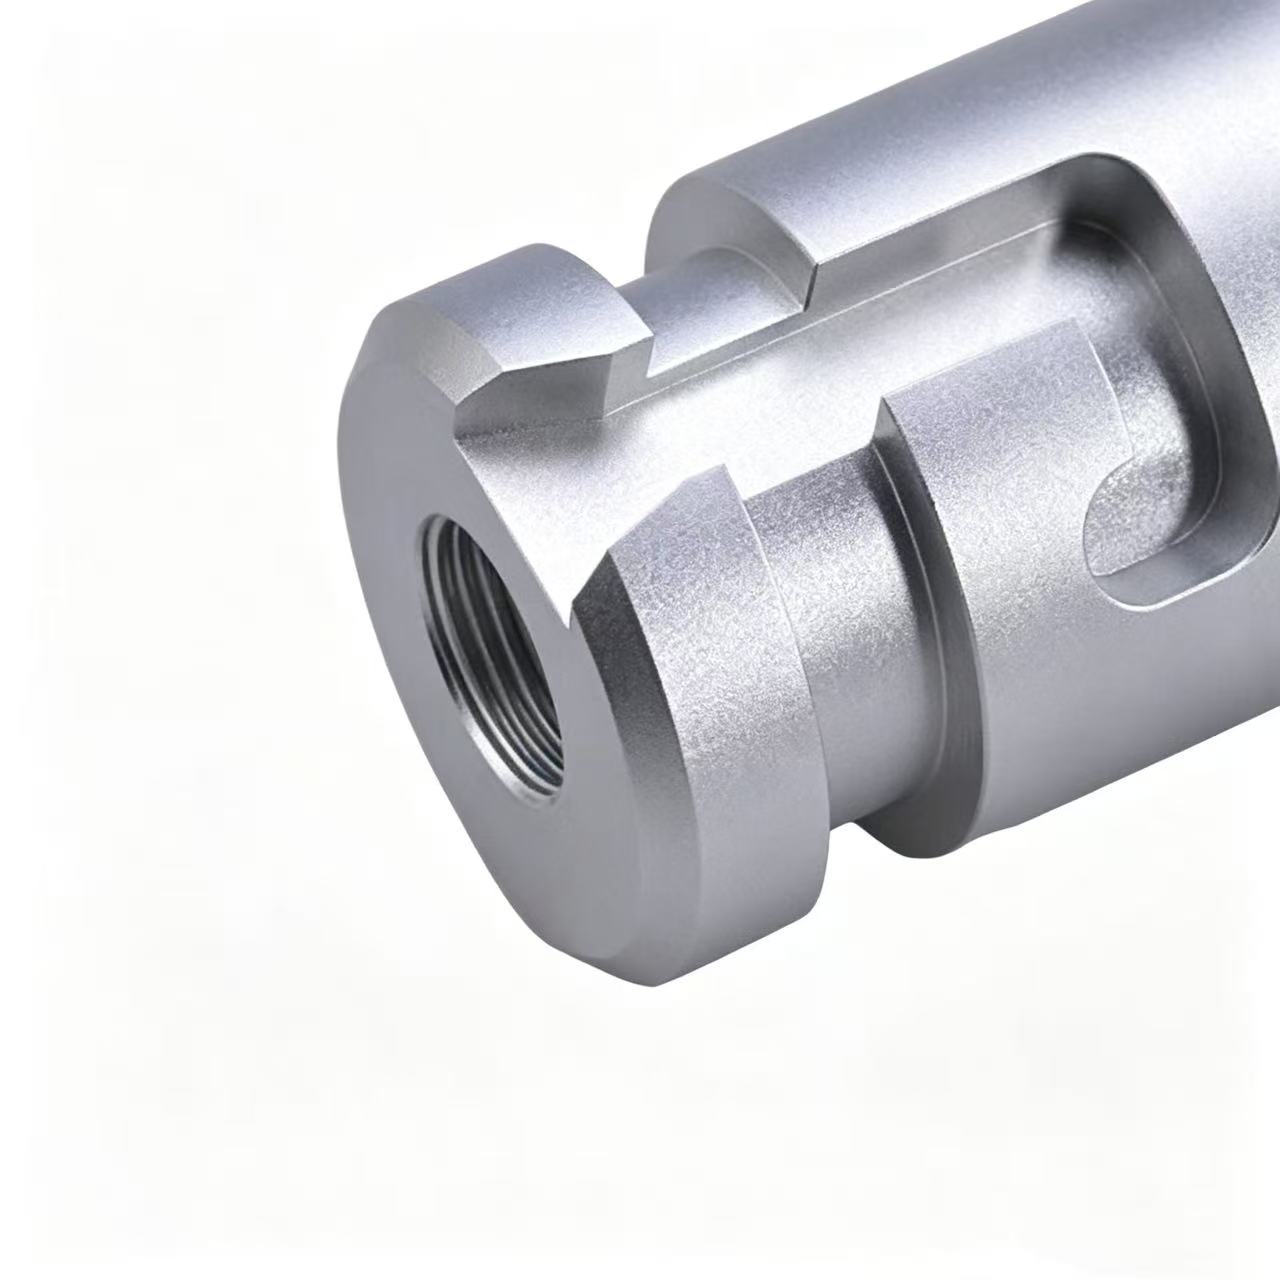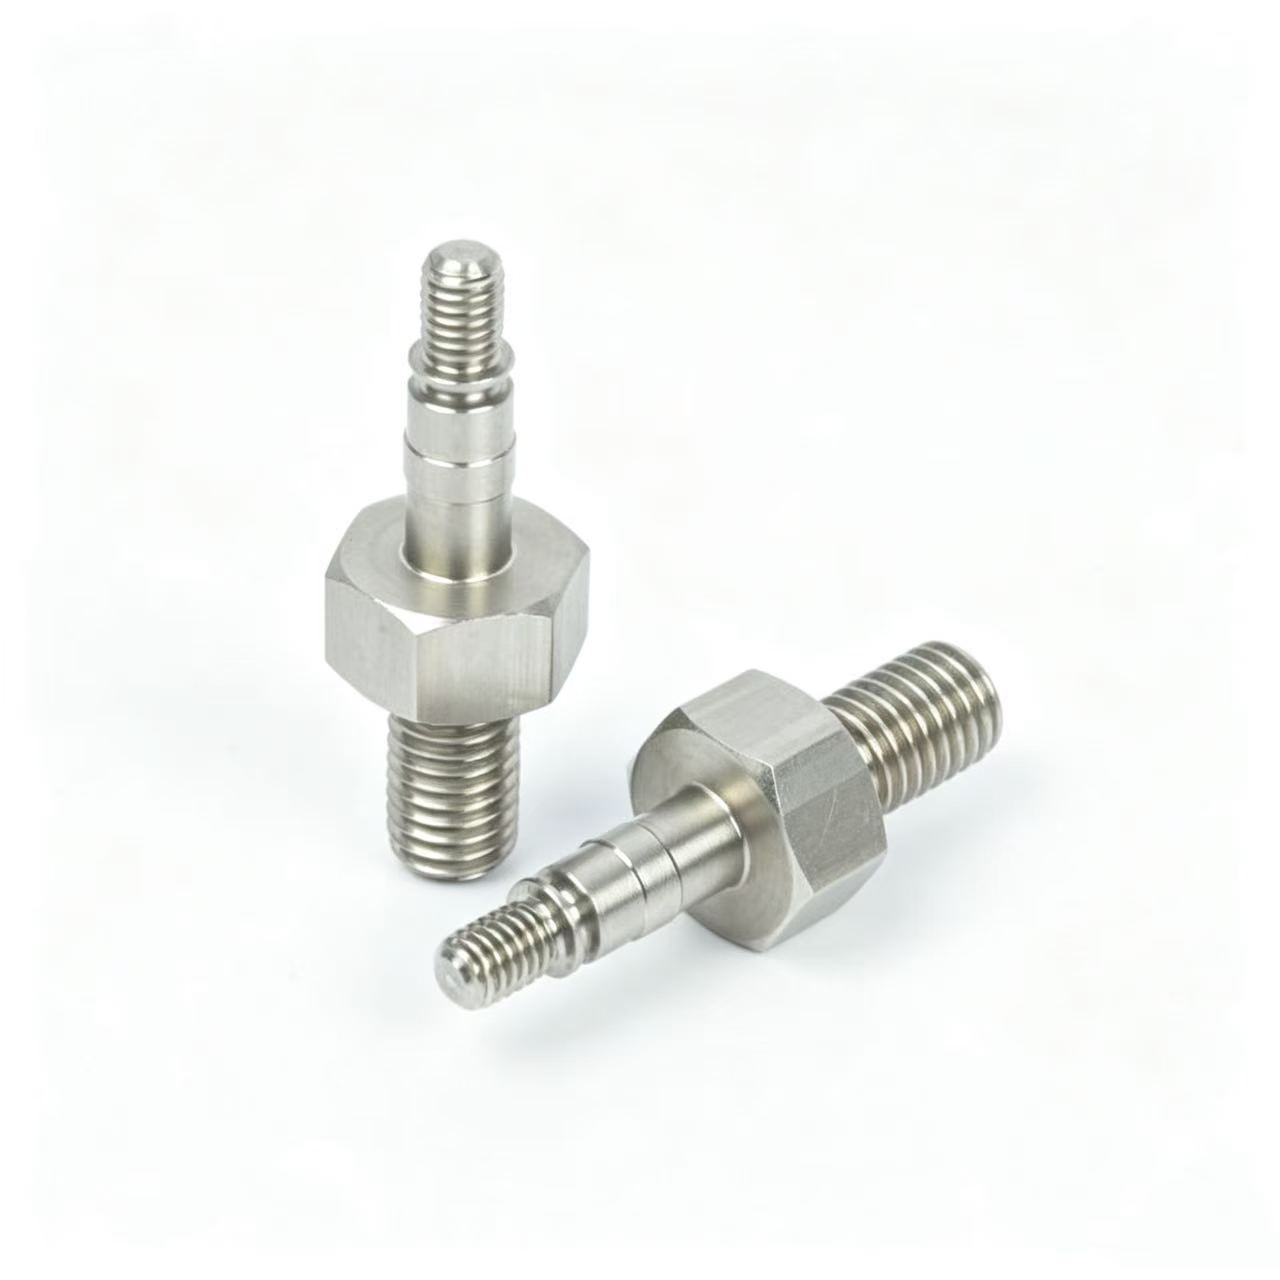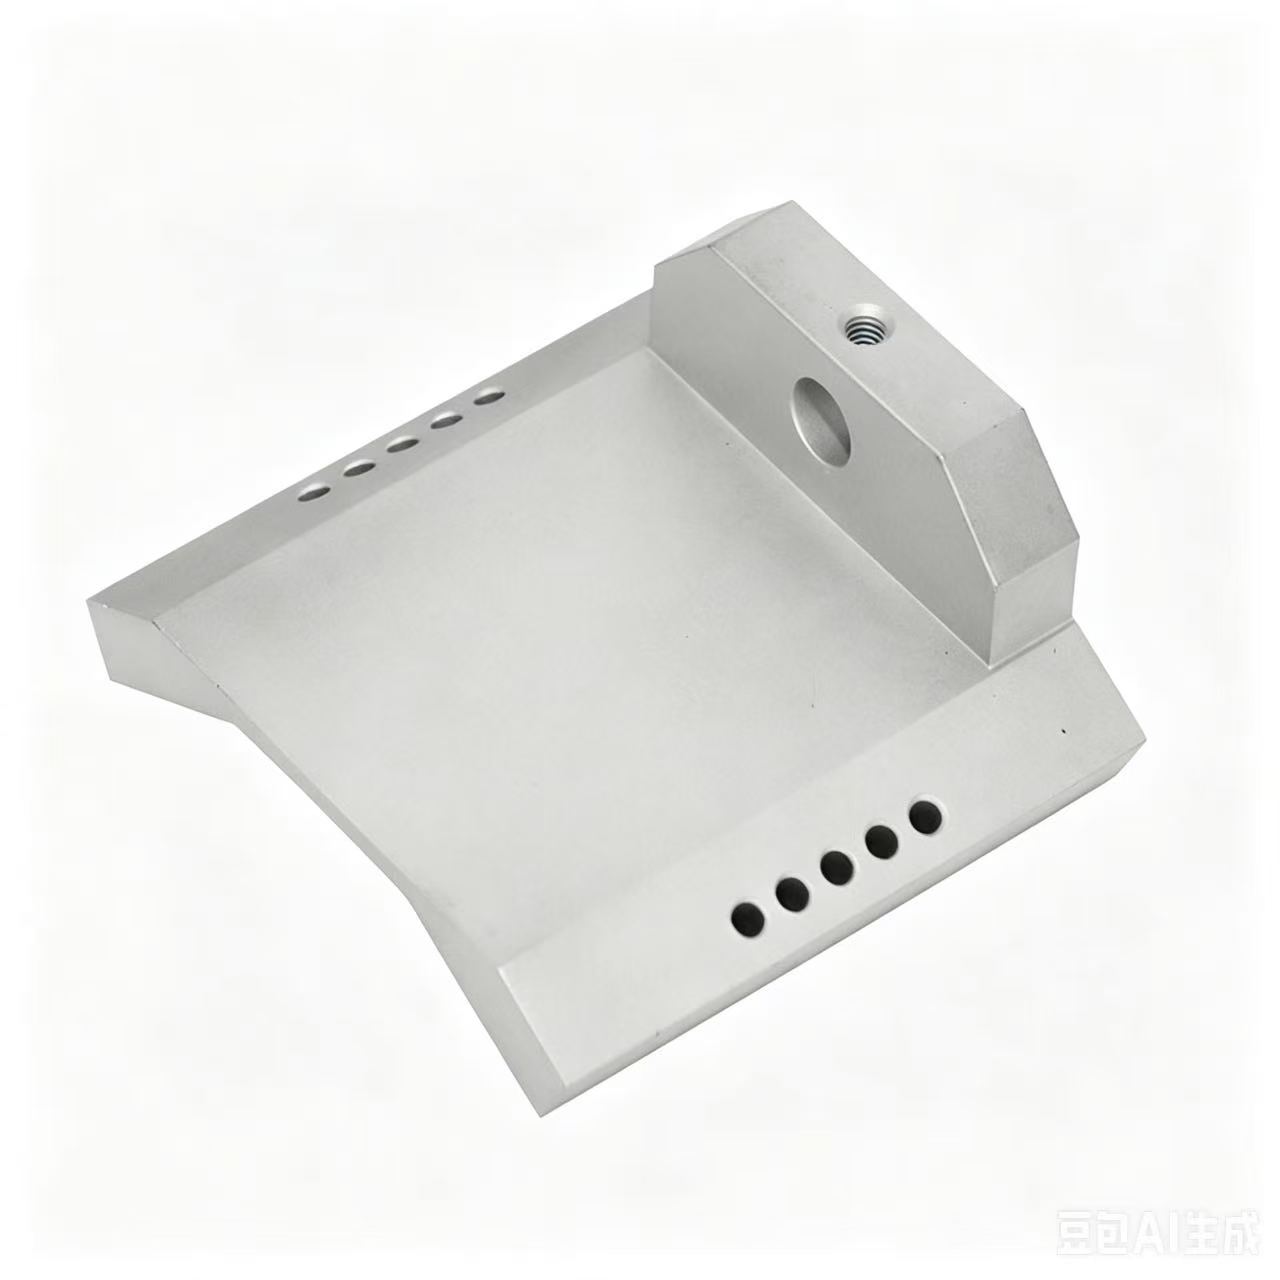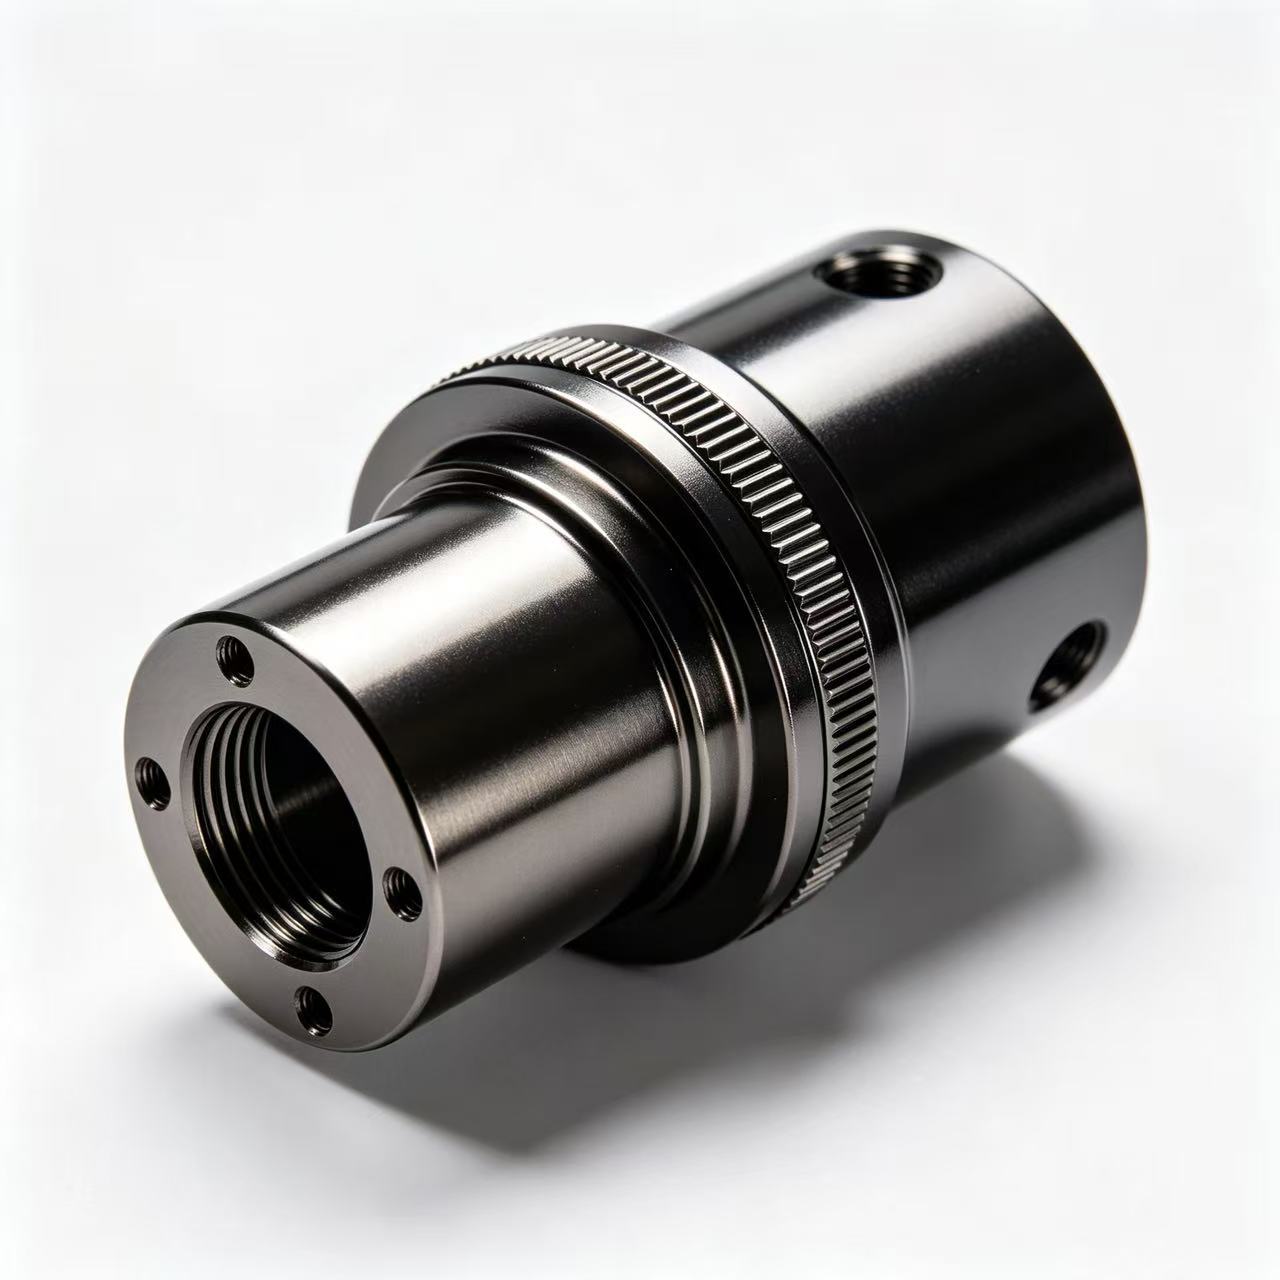
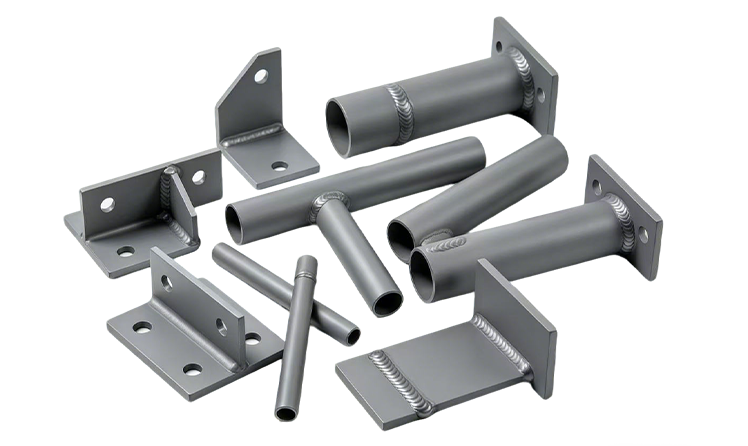
Fabricant professionnel de pièces de soudure métallique de précision sur mesure
Des milliers d'entreprises manufacturières dans le monde entier lui font confiance
Acoustic Products for Better Spaces
Explore practical acoustic materials for walls, ceilings, interiors and sound control.
Prototypage
Production
- Devis instantané avec analyse gratuite de la conception
- Plus de 100 combinaisons de matériaux et de finitions de surface
- Livraison rapide de prototypes de qualité et de pièces d'utilisation finale - dans un délai de 3 jours.
- Une tarification au volume adaptée à votre budget
- Contrôle de qualité et documentation approfondis à chaque étape
- Gestion complète du programme par notre équipe d'experts
featured products
Our Customization
APPLICATION
Space · Installation
OPTIONS
Size·Color
ShapeFinish
REQUIREMENTS
Quantity ·Specifications · OEM
QUOTE
Get Your Proposal
[GET A QUOTE]
Space .Installation
Size·Color ShapeFinish
Quantity ·Specifications · OEM
Get Your Proposal
Featured Acoustic Products
Panneaux acoustiques PET
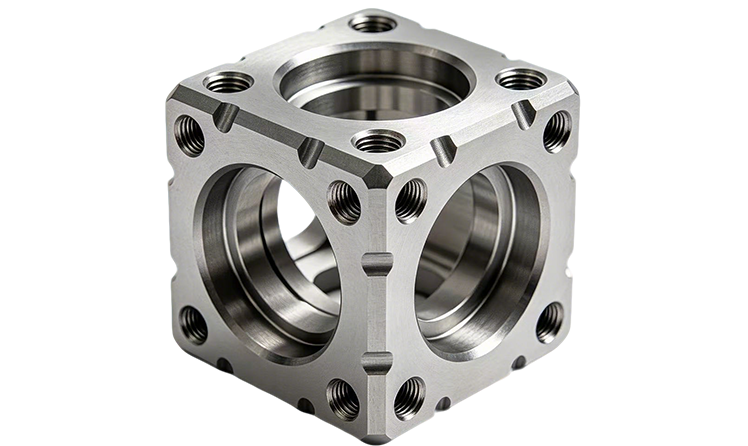
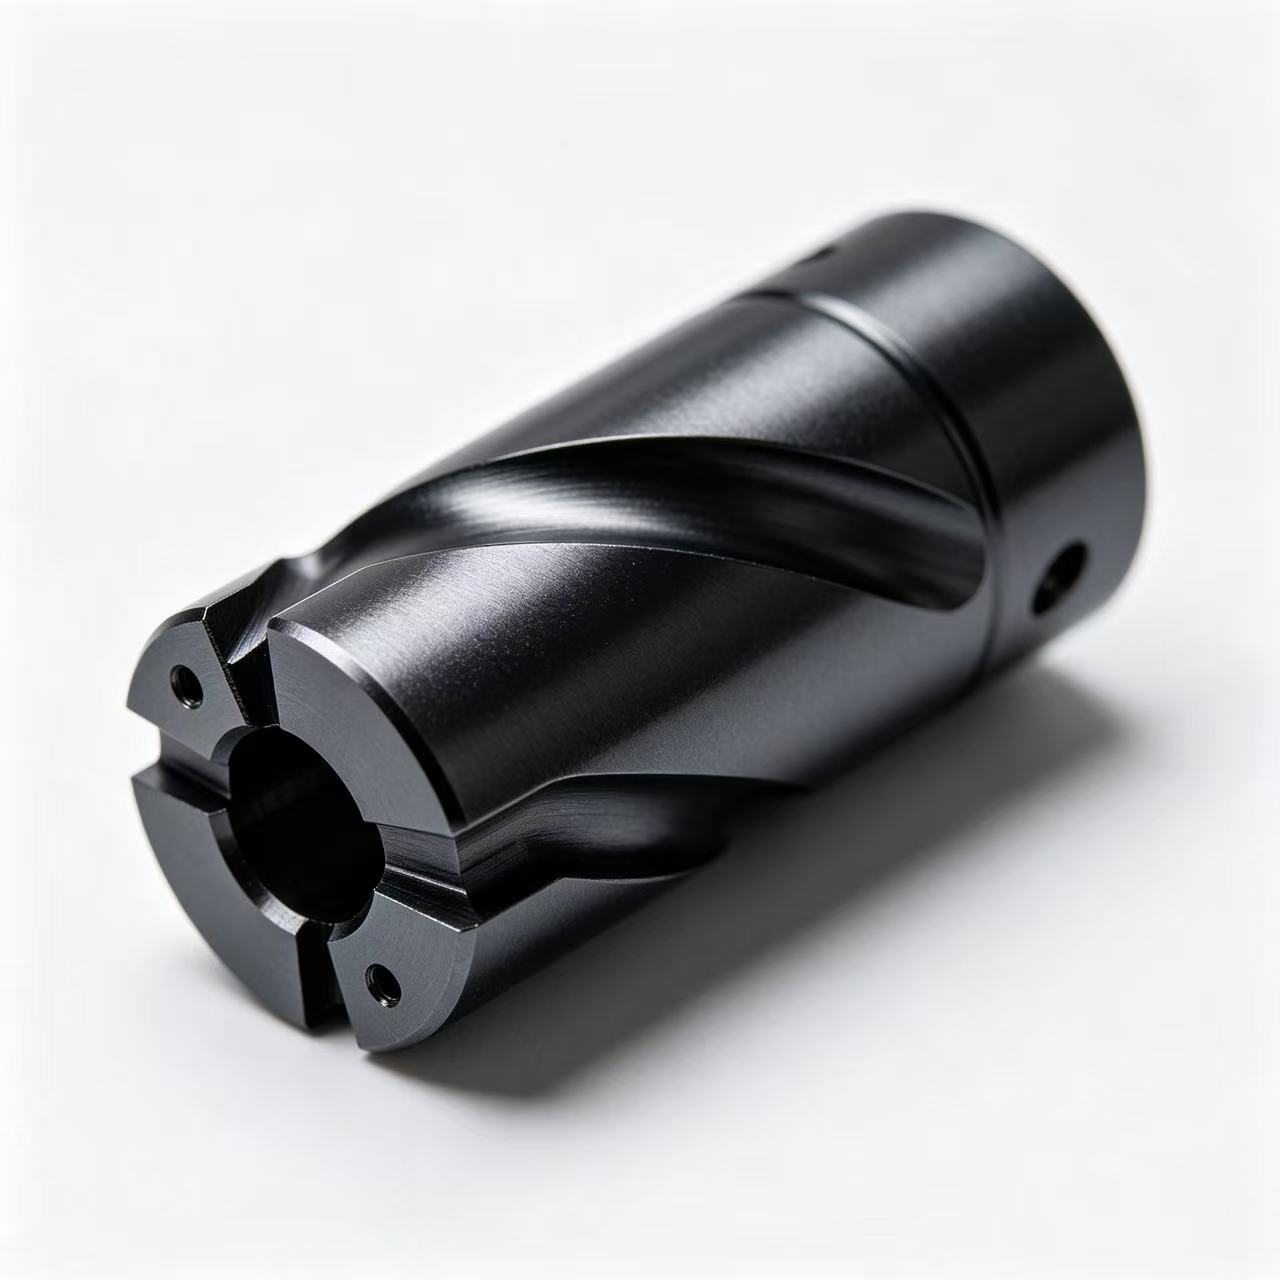
Alliage polyvalent présentant une résistance équilibrée, une résistance à la corrosion et une bonne usinabilité. Nuances disponibles : 6061, 7075, 5052, 2024-T8510.
Conseil CNC :
Les rayons d'angle standard réduisent l'usure des outils. Éviter de souder du 7075 si possible.
Panneaux acoustiques à lattes de bois
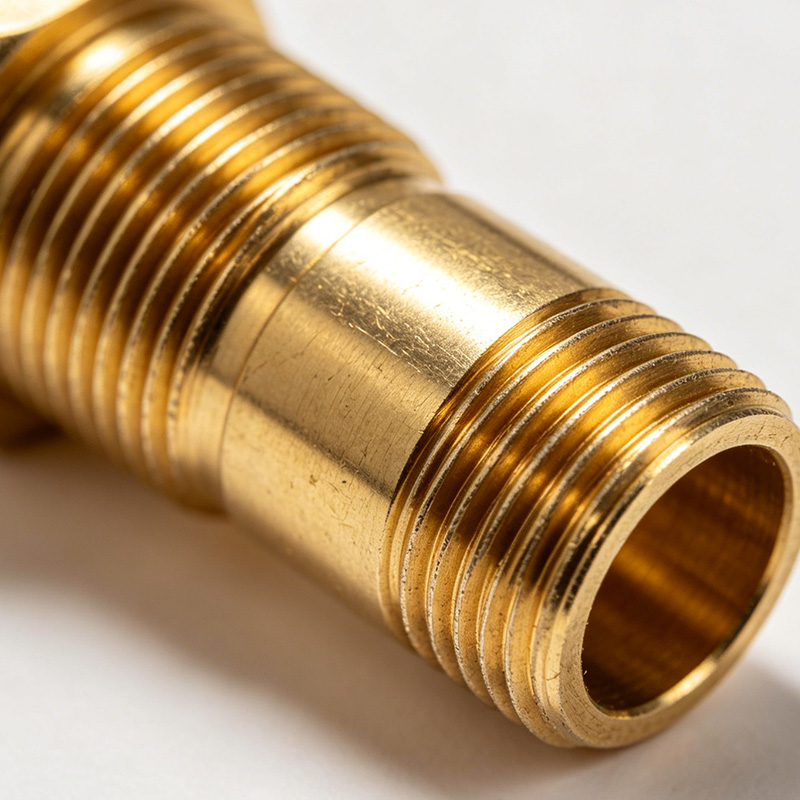
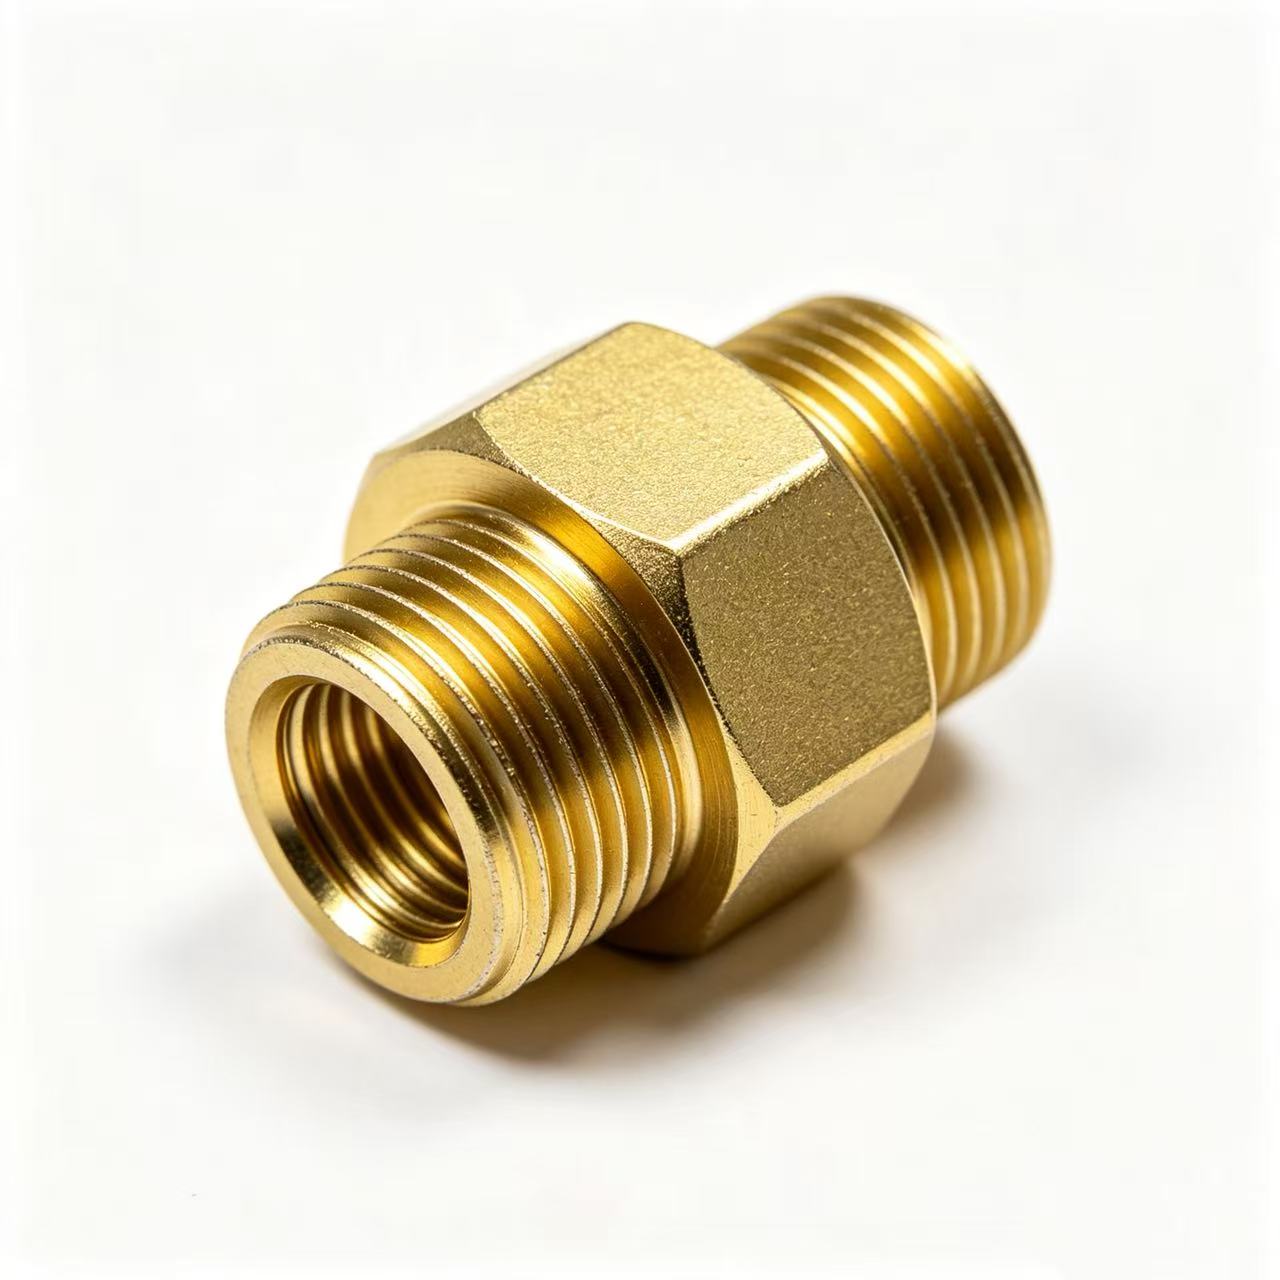
Laiton de décolletage présentant une résistance élevée à la traction, une résistance naturelle à la corrosion et une bonne ductilité. Nuances disponibles : C360, C260.
Conseil CNC :
C360 est idéal pour le tournage de gros volumes avec un bon brise-copeaux ; C260 nécessite des brise-copeaux efficaces et un arrosage à haute pression.
Panneaux acoustiques en bois rainuré
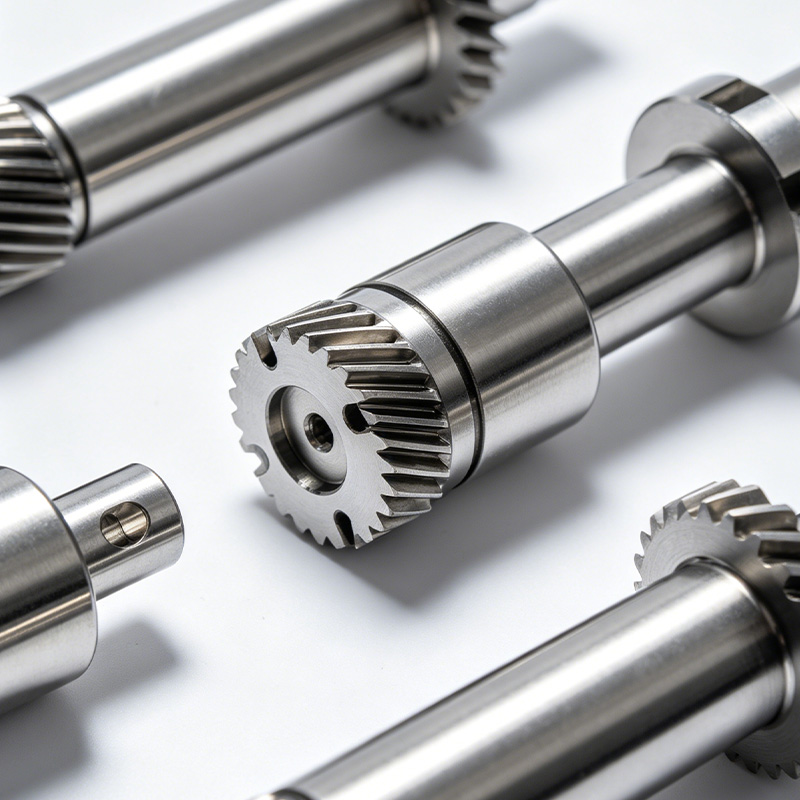
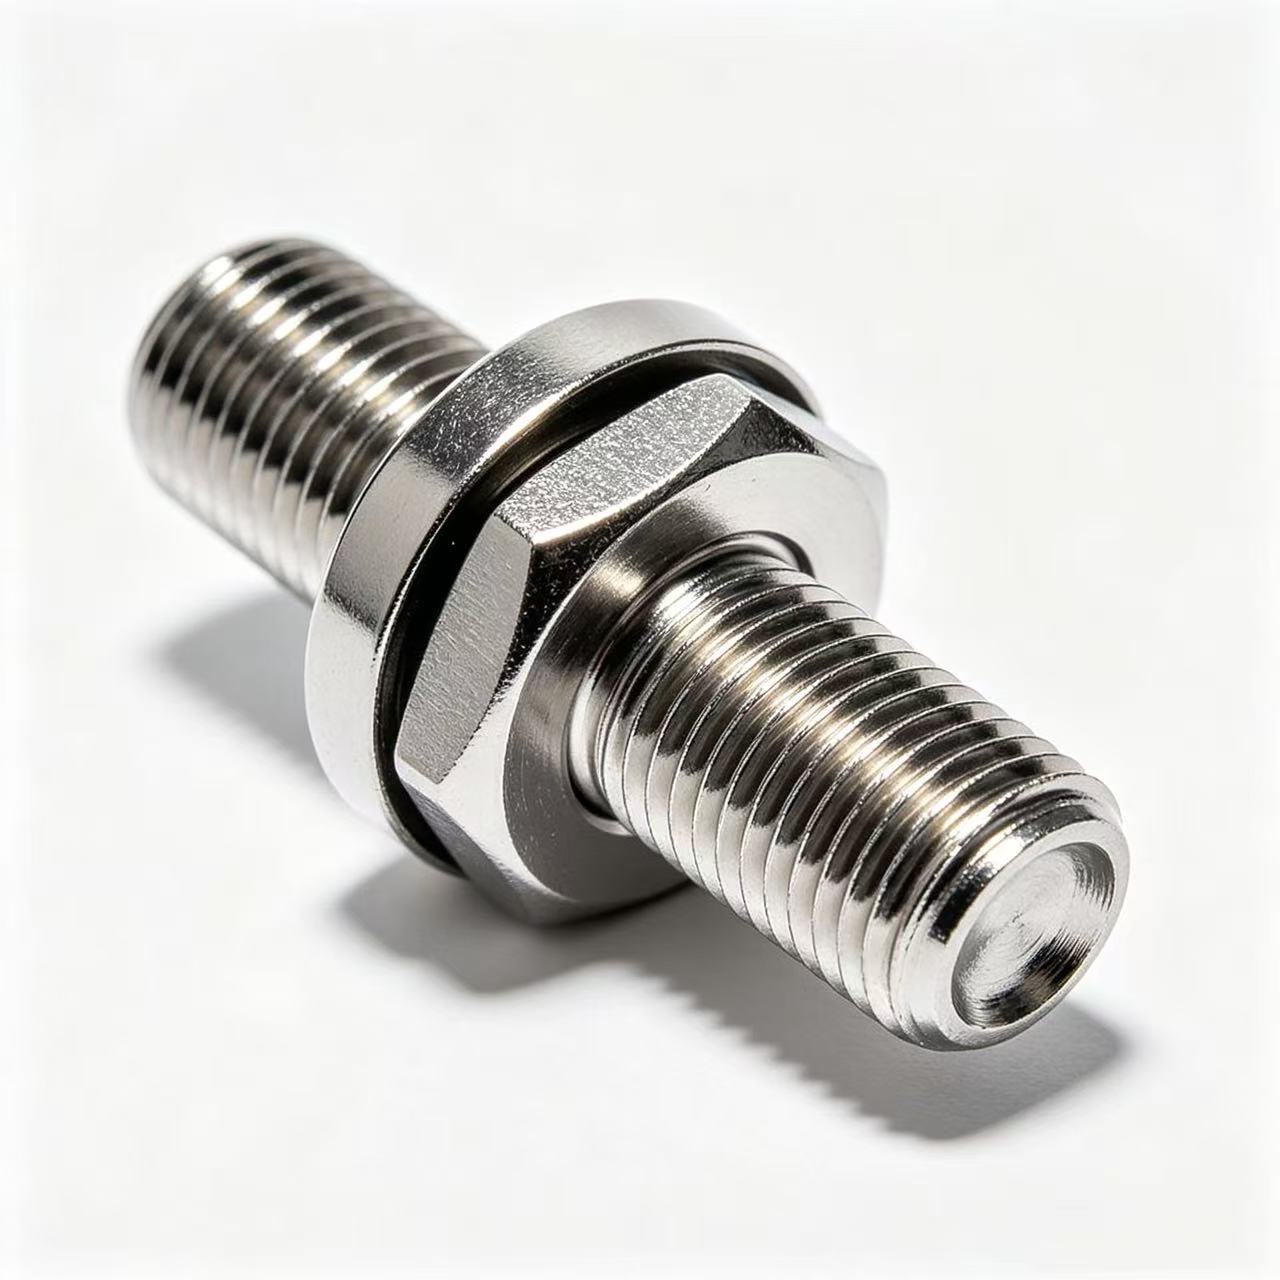
Excellente résistance à la corrosion, formabilité et solidité. Nuances disponibles : 304/L, 316/L, 17-4 PH.
Conseil CNC :
Utiliser des outils tranchants et des vitesses d'avance constantes pour éviter l'écrouissage. Pour le 316/L, réduire la vitesse de coupe pour gérer l'accumulation de chaleur. Usiner le 17-4 PH à l'état recuit avant le traitement thermique.
Ceiling Baffles
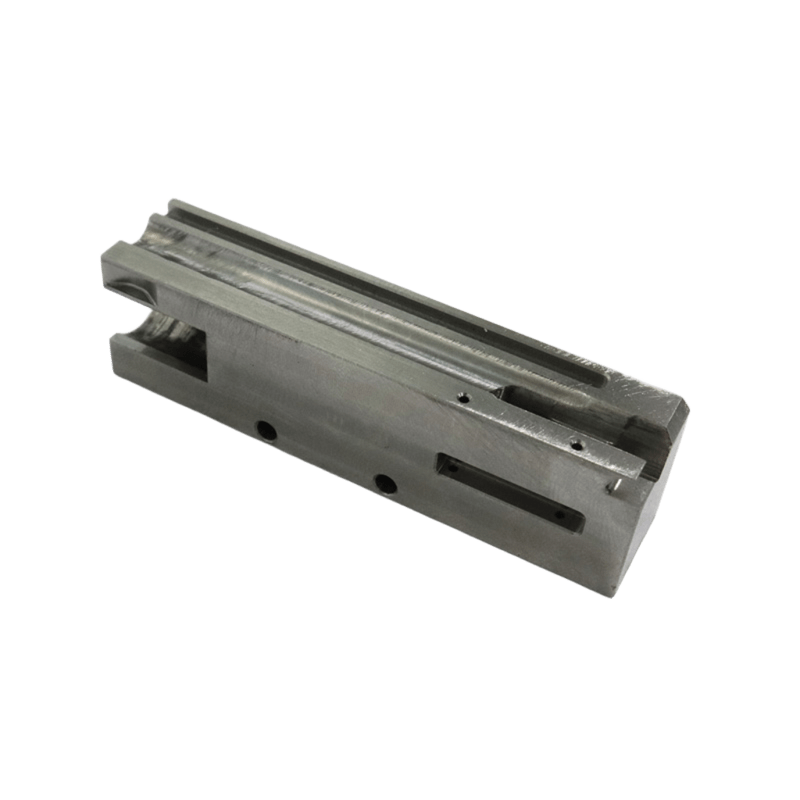
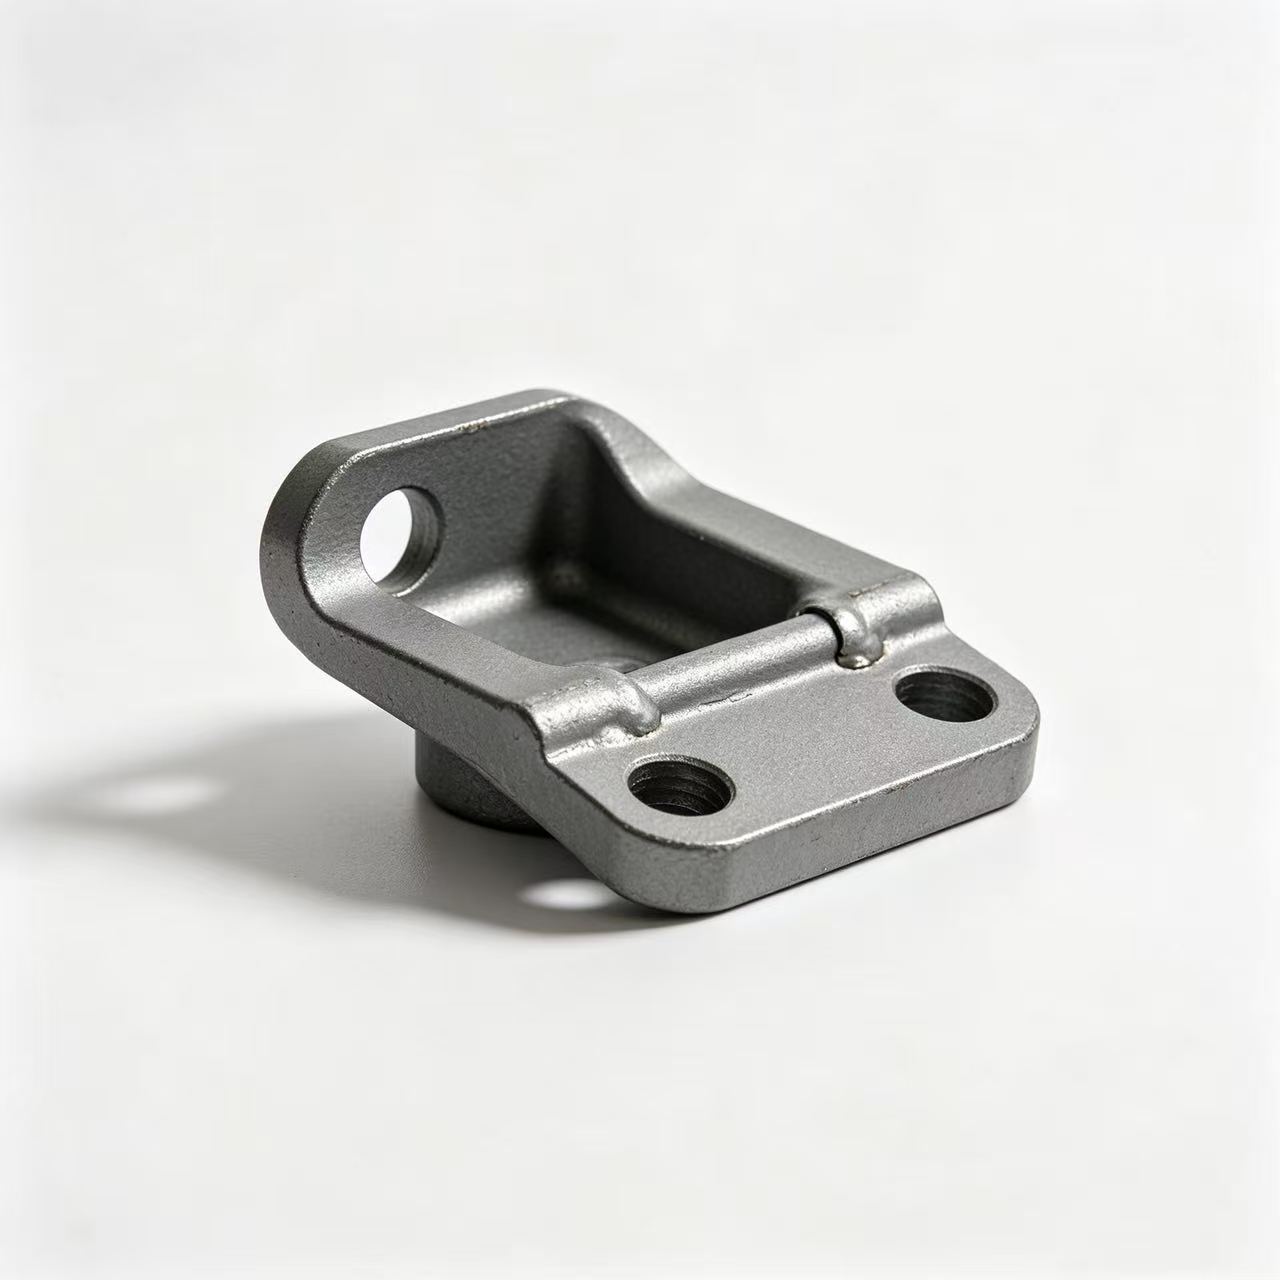
Bonne soudabilité, formabilité et résistance. Nuances disponibles : Acier doux 1018, acier allié 4140.
Conseil CNC :
L'acier doux doit être plaqué/revêtu immédiatement après l'usinage pour éviter la rouille. Pour l'acier allié, il faut utiliser des outils rigides pour supporter les forces de coupe.
Acoustic Screens
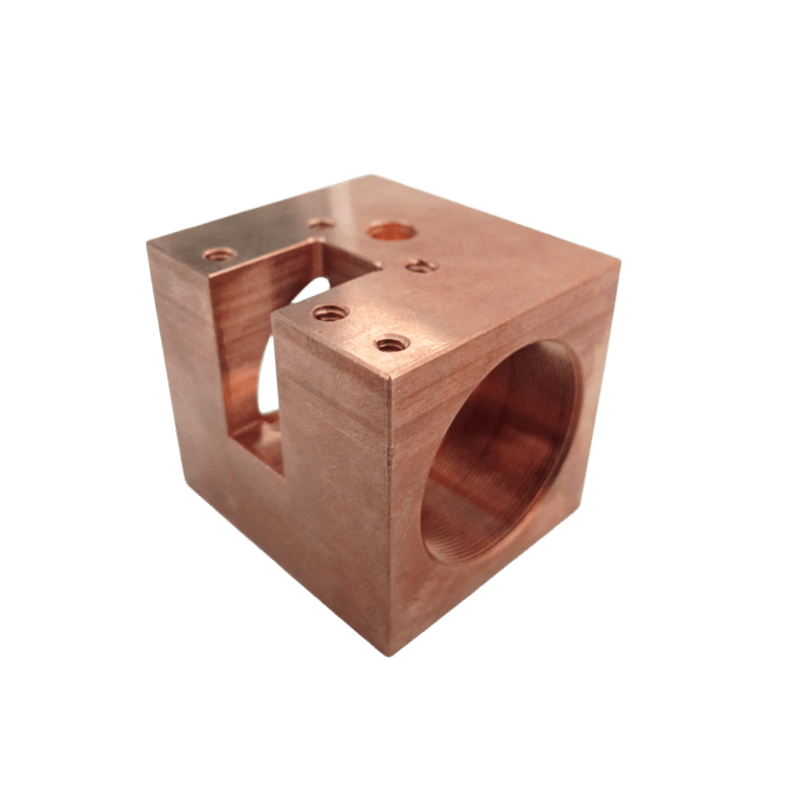
Conductivité thermique et électrique exceptionnelle. Qualités disponibles : C110, C101.
Conseil CNC :
Utilisez des outils tranchants et polis avec des angles de coupe élevés pour éviter les bavures. Les qualités de haute pureté sont plus coûteuses, à n'utiliser qu'en cas de besoin.
Fabric Wrapped Panels
Le Ti-6Al-4V offre un rapport résistance/poids exceptionnel et une grande résistance à la corrosion.
Conseil CNC :
Nécessite de faibles vitesses de coupe et un débit élevé de liquide de refroidissement pour éviter l'accumulation de chaleur et les risques d'incendie.
Seuls les matériaux courants sont présentés ici. Nous proposons de nombreuses autres options spécialisées. Contactez nous si vous ne trouvez pas ce dont vous avez besoin.
Services de finition des surfaces métalliques Flow Wing
Spécifications de finition
Matériaux
Description technique et coût
Tel qu'usiné
Métaux et plastiques
Finition brute directement à partir de la CNC. Le choix le plus économique pour les tolérances les plus étroites. Marques d'outils visibles.
Usinage en douceur
Métaux et plastiques
Usinage à des vitesses d'avance plus faibles. Marques d'outils moins visibles, meilleures propriétés d'étanchéité et friction réduite.
Polissage
Tous les matériaux
Lissage pour éliminer les marques d'outils. Indispensable pour les pièces optiques, les moules ou la réduction des frottements.
sablage
Métaux, Plastiques
Bombardé de billes de verre pour une finition mate uniforme. Masque les marques d'outils. Remarque : les dimensions sont modifiées.
Tumbled
Métaux, Plastiques
Procédé discontinu avec média vibrant. Élimine les arêtes vives (ébavurage) et lisse la géométrie.
Anodisation Type II (Mat)
Aluminium
Couche d'oxyde résistant à la corrosion. Finition mate obtenue par microbillage avant l'anodisation. Non conducteur.
Anodisation de type II (brillant)
Aluminium
Anodisation standard de type II appliquée à une surface polie/lisse. Aspect brillant et éclatant.
Anodisation de type III (couche dure)
Aluminium
Couche d'oxyde épaisse et dense (25-50μm). Résistance extrême à l'usure (60-70 HRC). Options de couleurs limitées (foncées).
Revêtement en poudre
Tous les métaux
Poudre sèche fusionnée par la chaleur. Peau en plastique solide et épaisse (~80μm). Durabilité supérieure à celle de la peinture humide.
Oxyde noir
Acier, Inox
Revêtement de conversion. Antireflet, légère résistance à la corrosion (nécessite de l'huile). Changement d'épaisseur négligeable.
Chromate (Alodine)
Aluminium
Protection anticorrosion pour l'aluminium qui reste conducteur d'électricité. Excellent apprêt pour la peinture. Rentable.
Placage
Tous les métaux
Dépôt de métal (nickel, zinc, chrome) pour la soudabilité, la dureté ou la résistance à la corrosion.
Revêtement DLC
Acier, Titane
Carbone semblable au diamant. Extrêmement dur, à faible friction. Utilisé dans les moteurs, les outils et les montres de luxe.
Industries spécialisées
Aérospatiale et aviation
Médical
Automobile
Robotique et automatisation
Why TYLD Acoustic?
Broad Product Selection
Flexible Customization
Practical Project Support
Assurance qualité
Excellent service à la clientèle
Délai d'exécution rapide
Guide de conception pour le soudage de précision de l'acier inoxydable
- Adaptation aux caractéristiques de soudage de l'acier inoxydable
Évitez les caractéristiques de conception qui piègent la chaleur et provoquent des déformations ; elles entraînent une décoloration par oxydation, une réduction de la résistance à la corrosion et des retouches. Utilisez des transitions graduelles plutôt que des angles aigus.
- Conserver une épaisseur de paroi constante
Maintenir une épaisseur de paroi constante dans les assemblages soudés ; les sections inégales entraînent une répartition inégale de la chaleur, des distorsions et une mauvaise précision dimensionnelle lors du soudage à haute température.
- Adapter la conception des joints aux procédés de soudage
Concevoir des joints de soudure compatibles avec les procédés TIG/MIG standard ; les géométries inadaptées nécessitent un montage sur mesure ou un soudage en plusieurs passes, ce qui augmente les coûts de production et la durée du cycle.
- Spécifier les tolérances pratiques pour les pièces soudées
Ne spécifiez des tolérances serrées que sur les surfaces fonctionnelles critiques ; les tolérances trop serrées augmentent considérablement le temps d'inspection et les coûts de fabrication. Notre processus certifié ISO garantit une qualité fiable.